
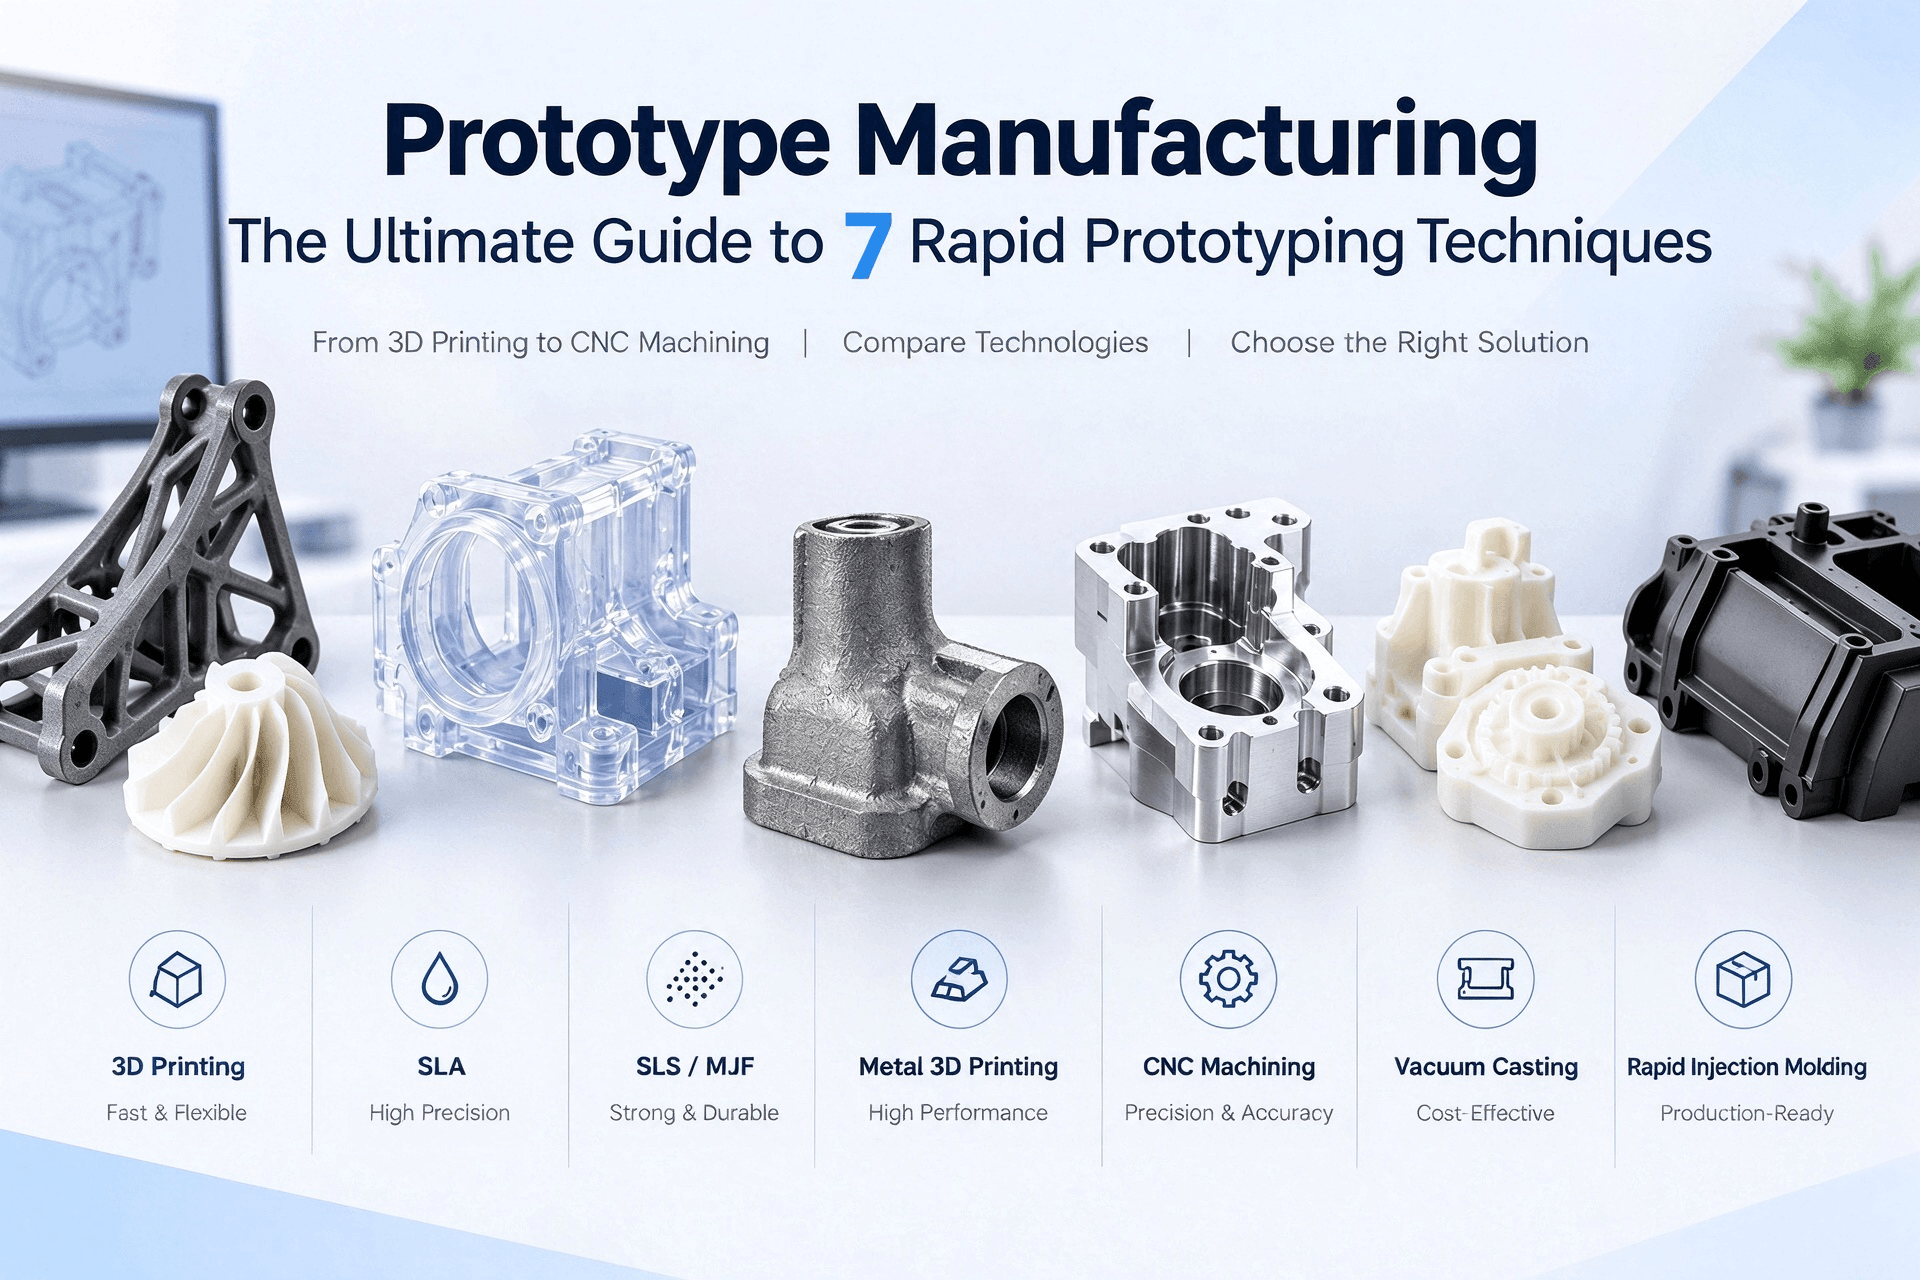
プロトタイプ製造のプロセスを初めて目にしたとき、それが一体何を意味するのか、そしてなぜ「迅速」という言葉が使われるのか疑問に思うかもしれません。数多くの選択肢があるため、新規の購入者や製品開発チームは、プロジェクトに最適なプロトタイプ製造ソリューションを選ぶのに苦労することがよくあります。この記事では、これらの疑問にお答えします。
概要 :ラピッドプロトタイプ製造とは何ですか?
簡単に言うと、 ラピッドプロトタイプ 試作製造は、物理的な部品やモデルをより迅速に製造する技術です。従来の製造方法と比較して、リードタイムを大幅に短縮できます。最大の利点は、設計者、エンジニア、購買担当者が、本格的な量産に入る前に試作製造を通じて設計をテストし、検証できる点です。
ラピッドプロトタイプ製造には、どのような異なる技術が含まれるのでしょうか?
積層造形
積層造形は、材料を層状に積み重ねることで部品を成形する技術です。プロトタイプ製造において最も一般的な手法の一つであり、従来の方法では製造が困難な複雑な形状にも対応できます。チームは新しい設計アイデアを迅速にテストし、初期開発コストを抑えることができます。
FDM 3Dプリンティング
FDMとは、溶融堆積モデリングの略です。熱可塑性フィラメントを供給し、溶融させて、部品を層ごとに積み上げていきます。
購入者にとって、このプロセスは、迅速かつシンプルなコンセプトモデルを作成するのに費用対効果の高い方法と言えるでしょう。完成した部品には、はっきりとした積層痕が見られます。複雑な形状や高品質なディスプレイ用プロトタイプが必要な場合は、この方法は適していません。FDM方式で一般的に使用される材料は、PLA、ABS、PETG、PC、PPです。
|
材料 |
特徴 |
|
PLA |
印刷しやすい、剛性がある、耐熱性が低い |
|
ABS |
丈夫で耐衝撃性に優れ、PLAよりも耐熱性が高い。 |
|
PETG |
バランスの取れた総合性能、透明性、耐湿性 |
|
TPU |
ゴムのような質感を持つ柔軟なエラストマー |
|
PC |
高い耐衝撃性と耐熱性 |
|
PP |
耐薬品性と軽量性を兼ね備えています。 |
購入者へのちょっとした注意点:PLAは、機能試験や屋外試験で不合格となる傾向があります。繰り返し負荷がかかるとひび割れを起こしやすく、中程度の温度でも軟化します。購入者が機能的なサンプルを必要とする場合、ABS、PETG、TPUがより一般的に選ばれます。
SLA 3Dプリンティング
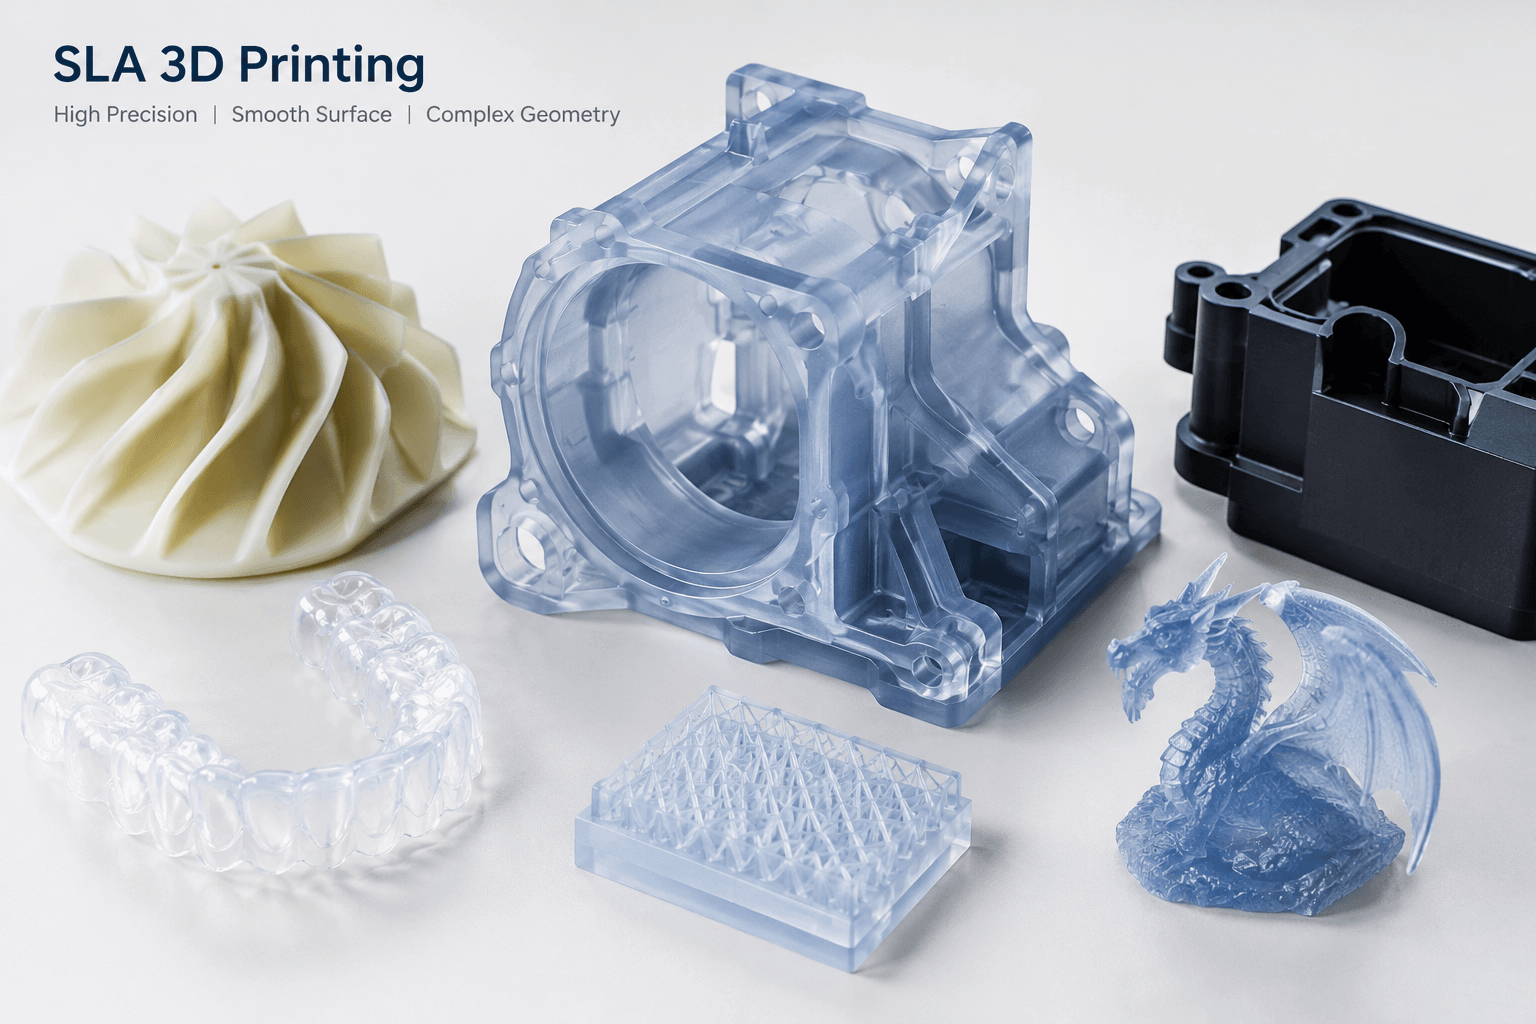
SLA(光造形法)は、紫外線を用いて液体フォトレジンを層ごとに硬化させる技術です。シャープなディテールと滑らかな表面を実現し、高品質なディスプレイプロトタイプの製造において広く用いられています。しかし、レジンには限界があります。強度が十分ではなく、熱や長期的な環境劣化に弱いという欠点があります。プロトタイプ製造プロジェクトにSLAを採用する前に、ご自身の用途に適しているかどうかを慎重に検討する必要があります。
SLSおよびMJF 3Dプリンティング
SLSは選択的レーザー焼結、MJFはマルチジェットフュージョンの略です。どちらもレーザーまたは熱エネルギーを用いてポリマー粉末を層ごとに溶融します。スチール製の金型がまだ準備できていない場合、プラスチック部品の試作品製造においてよく用いられる手法です。複雑な内部構造にも対応でき、機能テストにも十分耐えられます。ただし、試作品製造のプロセスや部品形状によって、表面仕上げ、機械的性能、単価は大きく変動する可能性があることに留意してください。
金属3Dプリンティング
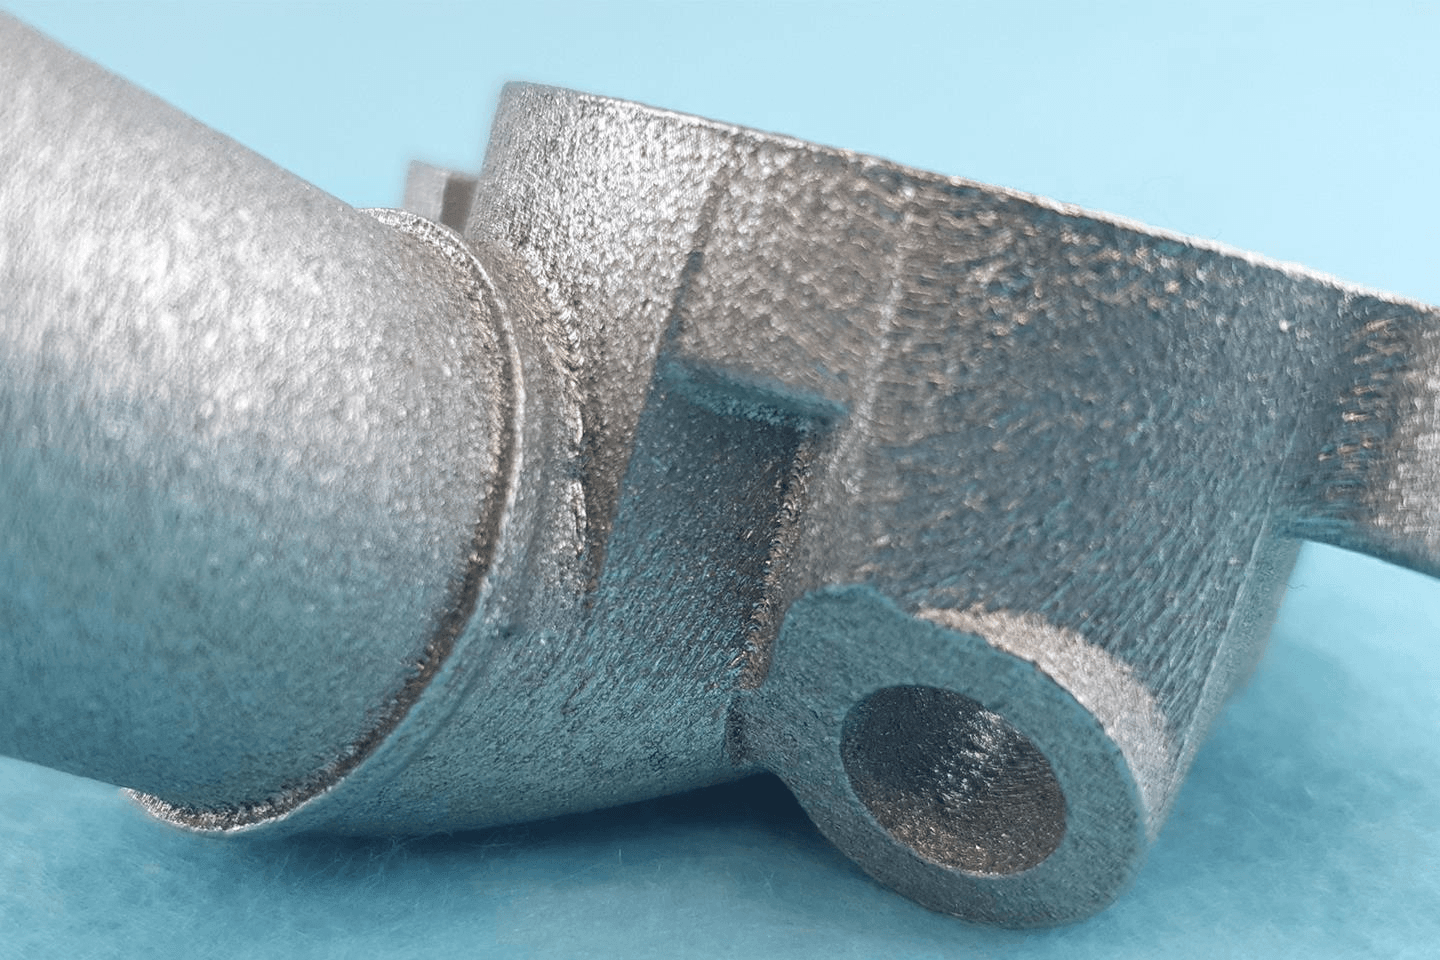
金属3Dプリンティングは、プロトタイプ製造用に高密度の金属部品が必要な場合に検討する価値があります。ただし、当然のことながら、プリントされた表面には粉状の粒子や凹凸が見られることがよくあります。目標とする公差と滑らかな仕上がりを実現するには、通常、後処理として研磨が必要になります。機器やプリント費用は高額になるため、プロトタイプ製造プロジェクトを計画する際には、二次仕上げ作業の予算も考慮に入れることを忘れないでください。
規格参照: ISOは、積層造形規格が3Dプリントのプロセス、材料、装置を網羅し、品質、安全性、一貫性の向上に役立つと説明しています。サプライヤーを比較したり、生産目的のプロセスを指定したりする購入者は、ISO規格をレビューすることができます。 ISO積層造形規格の概要 用語および関連規格については、こちらをご覧ください。
切削加工および板金加工
このプロトタイプ製造方法群は、無垢材の機械加工と板金成形を網羅しています。サンプル段階で実際の基材の性能をテストしたい場合に最適です。無垢材のブロックを彫刻したり、薄い金属板を曲げたりするイメージで捉えてください。無垢材のブロックから余分な材料を取り除き、部品を成形します。板金加工では、平らなパネルを必要な形状に折り曲げます。
CNC加工
CNC加工は、デジタル制御された切削工具を用いて、固体素材から余分な材料を除去し、試作品製造用の目標部品を成形する加工方法です。このプロセスは、特に厳密な機能検証が必要な場合に、プラスチック製試作品や精密部品の製造に広く用いられています。コストは、材料のロス、部品の複雑さ、総加工時間によって変動します。また、CNCプログラミング計画も最終的な品質と公差に大きな影響を与えます。アンダーカットや非常に複雑な形状は、通常、納期と見積もり額を押し上げます。
購入者への注意: 同一のCADファイルから同一のCNC加工結果が得られるとは限らないことを覚えておいてください。これはよくある落とし穴です。機械は単なるハードウェアであり、実際の製造ロジックはプログラムによって制御されます。工場や個々のエンジニアによって、出力は大きく異なる可能性があります。CNCプログラムは、切削工具のすべての動作経路を設定します。同じ図面、同じ機械を使用しても、プログラミングが不適切だと、大きな工具痕が残ったり、寸法ずれが発生したり、部品全体が台無しになったりする可能性があります。
その他のラピッドプロトタイピングプロセス
次に、真空鋳造と高速射出成形について説明します。これらは、一般的な積層造形や切削加工の範疇には入りませんが、プロトタイプの検証や少量生産の試作工程において重要な役割を果たします。
真空鋳造
真空鋳造では、「鋳造」工程として、マスターモールドからシリコーン型を作成し、真空下で樹脂を型に流し込んで部品を複製します。真空鋳造で製造できる部品の数には限りがあることに注意が必要です。複製数が多すぎると、反りや気泡などの欠陥が生じます。この試作品製造方法の詳細については、以下の表をご覧ください。
適切なラピッドプロトタイピングプロセスを選択する方法
長年にわたるプロトタイプ製造の実務経験に基づき、購買チームが評価すべき6つの要素(材料、公差、表面品質、数量、予算、リードタイム)をご紹介します。各シナリオには、プロトタイプ製造の意思決定を簡素化するための推奨材料が記載されています。
1 材料
購入者として、機能および耐久性試験において高い機械的強度を必要とする部品には、アルミニウムやステンレス鋼に加え、ABS、POM、PA66などのCNC加工プラスチックを選択できます。高速射出成形では、ABS、PC、TPUなどの標準的な生産用ペレットが使用されます。
寸法精度
購入者としては、プロトタイプ製造において精密な組み立てとスナップフィットチェックが重要な場合は、CNCエンジニアリングプラスチック、CNC金属、高速射出成形、SLSを検討すべきです。PC、POM、PA、アルミニウムは、これらの用途に適した材料です。中程度の精度が求められるシンプルな組み立てには、SLA樹脂または硬質PUが適しています。FDM PLAは、精度がそれほど重要でない大まかなコンセプトモデルに適しています。
外面
購入者としては、試作品製作におけるディスプレイ、コーティング、ロゴ印刷には、SLA樹脂、真空成形TPU、または研磨可能なCNC ABS/PCをお選びください。SLSナイロン、FDM PETG、および未加工のCNC金属は、厳密な表面要件のない機能的な造形に適しています。
生産数量
購入者にとって、1~5個のロットは3Dプリンティングに最適です。SLA樹脂、SLS PA12、またはCNCエンジニアリングプラスチックを使用してください。10~50個のロットは真空鋳造に適しており、柔軟なTPU樹脂または硬質なPU樹脂を選択できます。50個から1000個のロットでは、ABS、PC、PPなどの量産グレードの材料を使用して、プロトタイプ製造においてアルミ金型による高速射出成形が最適です。
配送サイクル
購入者としては、1~3日以内の緊急案件はSLA樹脂またはFDM PETGを使用した3Dプリントで対応します。3~6日の納期は、エンジニアリングプラスチックとPU樹脂を使用した単体CNC加工または真空鋳造に対応します。試作品製造においては、生産用熱可塑性樹脂を使用し、7~14日の納期でアルミ金型を用いた高速射出成形が可能です。
|
要件 |
良いスタートオプション |
主な購入者の質問 |
|
素材と強度 |
CNC加工によるプラスチックまたは金属加工、高速射出成形、SLS/MJF |
その材料は、想定される荷重、熱、および化学物質への曝露に適合していますか? |
|
寸法精度 |
CNC加工、金属CNC加工、高速射出成形、SLS |
どの寸法を検査する必要があるのか、また、どの程度の許容誤差が現実的なのか? |
|
表面の外観 |
SLA樹脂、真空成形PU/TPU、研磨CNC加工ABSまたはPC |
その部品は塗装、コーティング、印刷される予定ですか、それとも展示用モデルとして使用されますか? |
|
数量:1~5 |
SLA、FDM、SLS/MJF、またはCNC |
その部品は、コンセプトレビュー、組立チェック、または機能テストのいずれに使用されるものですか? |
|
数量:10~50 |
真空鋳造またはCNC |
シリコン型、セットアップ、または仕上げ工程はいくつ含まれていますか? |
|
数量:50~1,000個 |
高速射出成形または混合プロセス |
設備投資は、総需要に見合うものだろうか? |
|
配送:1~3日 |
FDM、SLA、またはその他の利用可能な3Dプリンティング |
供給業者は、材料の入手可能性と後処理時間について確認できますか? |
|
配送:3~6日 |
一体成形CNC加工または真空鋳造 |
見積りいただいた納期には、検査と仕上げ作業は含まれていますか? |
|
配送:7~14日 |
アルミニウム金型を用いた高速射出成形 |
スケジュールには、工具設計、試作、修正作業が含まれていますか? |
結論
すべてのプロジェクトに最適なラピッドプロトタイピングプロセスは存在しません。これらのプロトタイプ製造プロセスと選択のポイントについて説明しました。独自の製品については、カスタムガイダンスが必要になる場合もあります。CADファイル、仕様、数量、タイムラインをお送りください。 グラシーン チーム。お客様のプロジェクトを評価し、適切な見積もりを作成します。
関連記事
品質保証と品質管理 | 定義・違い・方法・プロセス
射出成形とは何か - パート1
電動射出成形機を理解するのに役立つヒント