
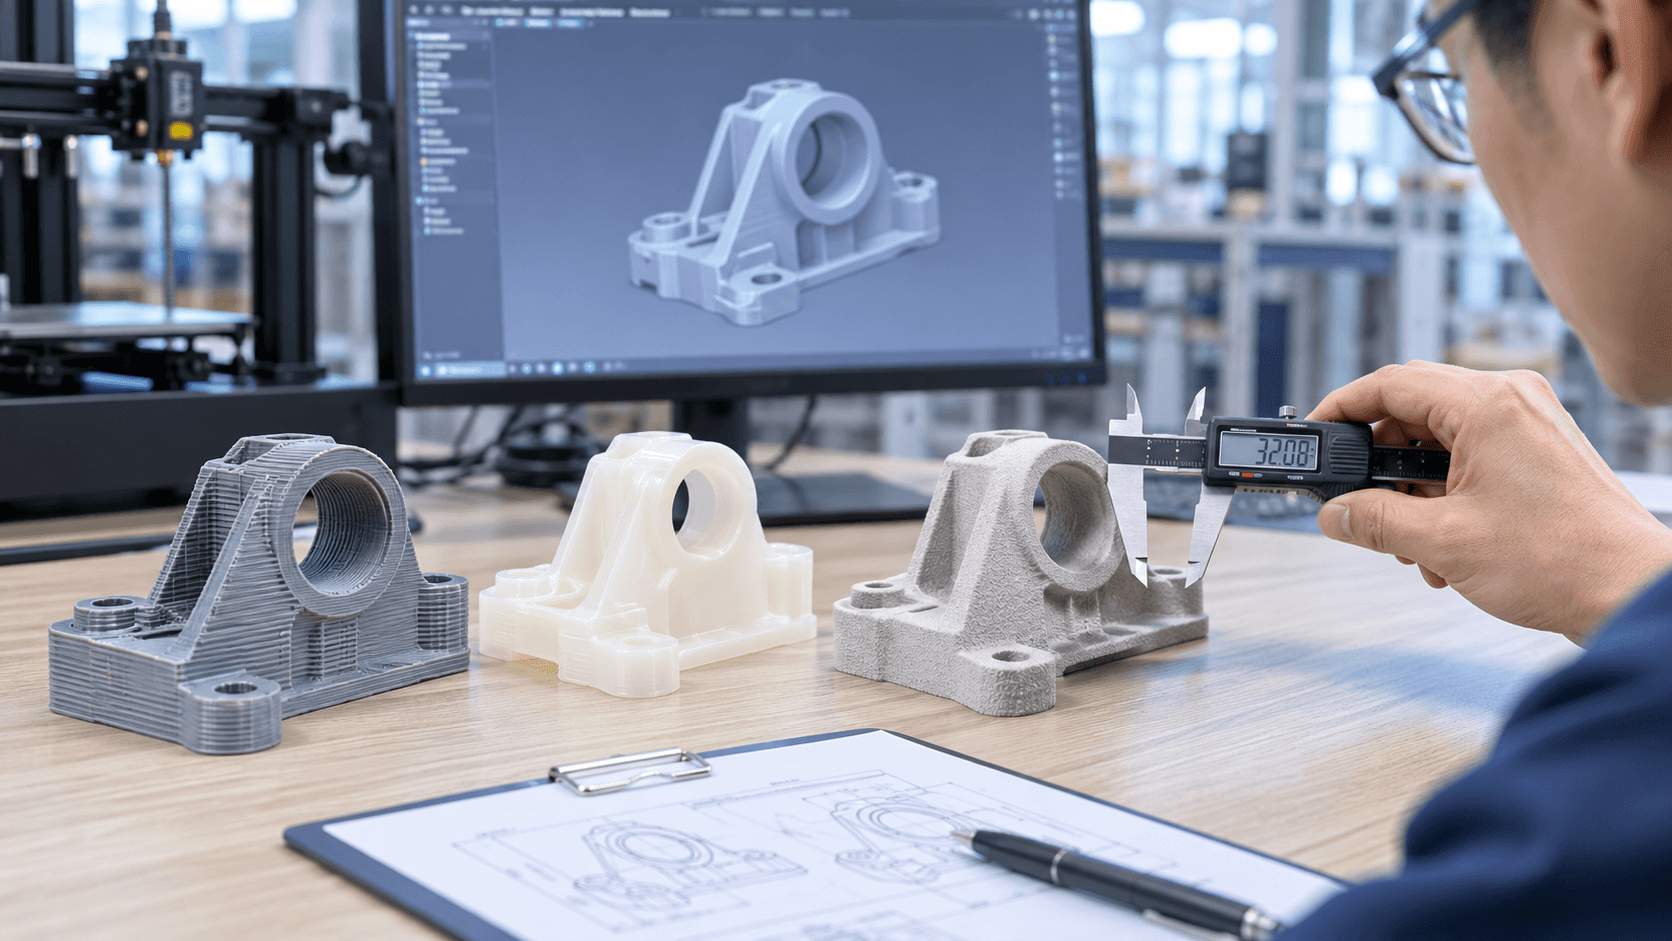
プロトタイプの価格に戸惑うことはありませんか?同じCADファイルを複数のサプライヤーに送ったのに、見積もりが大きく異なった経験はありませんか?一部のサプライヤーが過剰請求しているのではないかと疑うかもしれませんが、通常はそうではありません。こうした見積もりの差は、材料、印刷方法、部品の形状、仕上げ作業などによって生じます。3Dプリントされたプロトタイプの価格を左右する要因について詳しく解説します。これにより、調達チームは見積もりの差を理解し、賢明な選択をすることができるようになります。
3Dプリントされたプロトタイプの価格に影響を与える要因は何ですか?
材料の選択
PLA: 優れた低価格オプションです。脆くなりやすく、熱に弱いため、機能テストは行わず、視覚的なデモのみに留めてください。プロトタイプの価格を低く抑えることが最優先事項である場合にも、費用対効果の高い選択肢となります。
ABS: PLAよりも高価ですが、優れた靭性と高い耐衝撃性を備え、塗装にも非常に適しています。
ナイロン: 価格は高めですが、高い強度と耐摩耗性を備えています。応力がかかる構造部品や、繰り返し組み立て・分解を行う部品に最適です。
感光性樹脂: 標準的なものは、しっかりとしたコストパフォーマンスを提供します。透明で難燃性のPCライク樹脂やPPライク樹脂などの特殊バージョンは、価格は高くなりますが、より繊細なディテールを再現できます。
ヒント:機能検証を検討する際は、最も高価な材料を盲目的に選ばないでください。価格が高いからといって、耐熱性や耐荷重性能が優れているとは限りません。
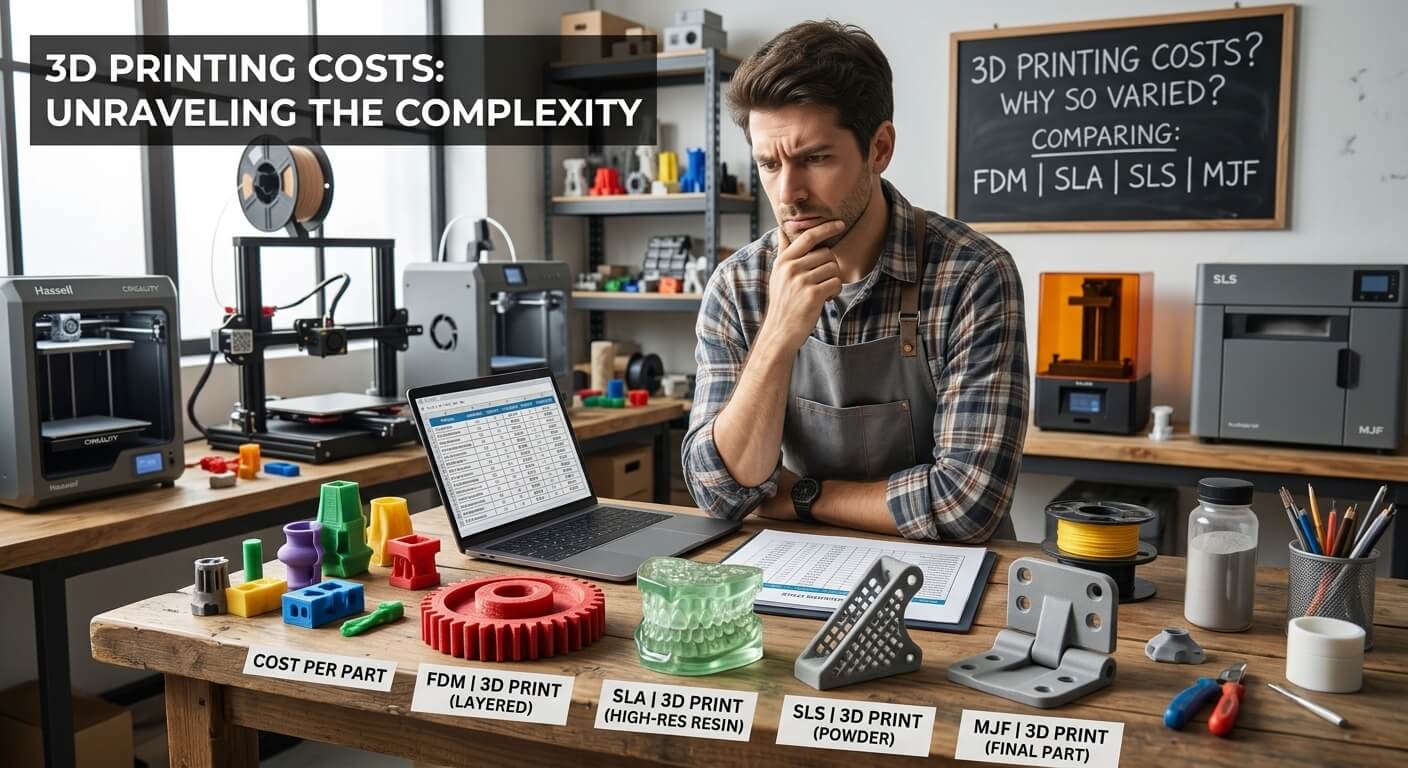
3Dプリンティングのプロセスによって、機器の時間当たりのコスト、材料費、材料利用率、後処理手順などが異なるため、見積もり価格にも差が生じます。同じサイズの部品であっても、選択したプロセスの許容基準が異なれば、試作品の価格も大きく異なる可能性があります。
FDM(溶融堆積モデリング): フィラメントは安価で、機械の時給もこれらのプロセスの中で最も低い。印刷後にサポート材を取り除く必要があるため、材料効率は低下する。完成した部品には、はっきりとした積層痕が見られる。積層高さ、充填率、部品の向き、形状の複雑さによって、印刷速度と最終的な品質が決まる。
SLA(ステレオリソグラフィー): SLA方式は、FDM方式に比べて材料費と機械稼働時間の両方でコストがかかります。部品はサポート材除去、洗浄、UV硬化の工程を経るため、人件費が増加します。しかし、滑らかな表面とシャープで細かいディテールを実現できるため、外観プロトタイプ、デモモデル、ビジュアルデザインチェックに適しています。
SLS / MJF : SLSとMJFは高価な工業用粉末システムを使用するため、減価償却費とランニングコストが高額になります。FDMやSLAとは異なり、従来のサポート材は不要です。余った粉末はふるいにかけられ、新しい材料と混合され、複数の部品を1つの造形物にまとめて材料を効率的に使用できます。しかし、粉末の節約が総コストの削減を保証するわけではありません。高額な時間当たりの機械料金、冷却サイクル、ブラスト作業によって費用が増加する可能性があります。これらの方法は、複雑な形状、微細な特徴、強度と組み立て耐久性テスト用の機能的なプロトタイプに適しています。
ヒント:3Dプリンティング技術:コスト比較
|
コスト要因 |
FDM 3D 印刷 |
SLあ 3Dプリンティング |
SLS/ MJF 3Dプリンティング |
|
設備投資 |
PLA、ABS、PETG、TPUは、一般的にコストが低い。 |
感光性樹脂のため、コストが高い。
|
工業用PA12およびPA粉末は、材料費が高額です。 |
|
機械の時給 |
低い値、印刷時間によって変動します |
標準FDMよりも高い |
機械稼働率に比例して高くなる |
|
材料利用 |
サポートと廃棄物の増加は材料の使用量を増加させます |
部品やサポート材は樹脂を消費します |
未溶解粉末はリサイクル可能で、必要な場合は新しい粉末を混合してください。 |
|
印刷時間 |
高さ、層、充填率、速度によって異なります |
高さ、層、向きによって異なります |
高さ、バッチ数、機械の効率によって異なります |
|
支持構造 |
張り出し部分には通常、支柱が必要です。 |
ジオメトリごとにサポートが追加されます |
従来の支持構造は不要 |
|
後処理 |
サポート材の除去、研磨 |
洗浄、後硬化、サポート材除去 |
冷却、除粉、爆発 |
|
人件費
|
手作業によるサポート材の除去と仕上げ |
手作業による洗浄、硬化、仕上げ |
手動による火薬除去、回収、発破 |
|
主なコスト要因 |
印刷時間、充填率、サポート材 |
樹脂の使用、サポート、硬化、洗浄 |
機械処理、梱包、粉末補充、後処理 |
|
代表的な用途 |
低コストのコンセプト寸法チェック |
高精度ビジュアルモデル |
複雑な機能プロトタイプ |
機械の時給: プリンターの1時間あたりの稼働コストには、電力、減価償却、人件費、メンテナンス費用が含まれます。材料効率が高いからといって、必ずしも試作品の価格が下がるわけではありません。SLS/MJFは粉末のリサイクル性に優れていますが、強力な冷却と追加の手作業により、見積もり価格が高くなります。
|
機械の時給 |
具体的な指示 |
|
設備減価償却 |
設備購入費用を耐用年数にわたって償却する |
|
メンテナンス |
修理、メンテナンス、スペアパーツの交換 |
|
電気 |
機械の運転に必要な電力 |
|
労働 |
運営および生産管理のための労働力 |
|
施設運営費
|
施設賃料および関連諸経費 |
|
機器利用 |
実行時間と利用可能な生産時間の比率 |
部品の寸法と構造の複雑さ
- 部品の寸法が大きいほど、より多くの材料とより長い印刷時間が必要になります。
- 内壁が薄くなること、曲面がより複雑になること、内部チャネルの数が増えることは、印刷工程の難易度を高める。
- 支持構造や部品の向きに関する具体的な要件は、材料消費量をさらに増加させ、加工時間を延長させる可能性がある。
- 同じサイズの部品でも、構造設計の違いにより試作品の価格が異なる場合があります。
表面仕上げおよび後処理
新たに印刷された粗いプロトタイプと、研磨、塗装、高光沢研磨後のサンプルでは、プロトタイプの価格に明らかな違いがあります。異なる材料、異なる印刷プロセス、基本的な後処理も異なります。印刷後 SLA 感光性樹脂部品の場合、まず残留接着剤を洗浄し、UV二次硬化を行い、サポート材を取り外し、印刷中に吊り下げ位置を保持するために使用した仮ブラケットを成形後に洗浄する必要があります。FDM PLAおよびPETGワイヤー部品の場合、まずサポート材を取り外し、その後研磨して滑らかにする必要があります。
このSLA樹脂製平面筐体(150×100×30mm、壁厚2mm)は、その一例です。
- 基本:サポート材の除去+バリ取り — $10–13
- サポート材の除去+研磨+マット塗装 — $16–20
- 透明樹脂:サポート材除去+研磨+着色による半透明効果 — $18–23
- 塗装とねじ込み式組み立て穴へのタップ加工 — $22–27
追加工程が増えるほど、作業時間も増えます。作業量が増えるほど、試作品の価格は高くなります。試作品の見積もりを比較する際は、後処理工程がどこまで含まれているかを必ず確認してください。
注:これらの数値はあくまで参考値であり、最終的な価格は樹脂の種類、許容誤差、合意された生産リードタイムなどの要因に基づいて変更される場合がありますのでご了承ください。
注文数量と生産効率
試作品を1つだけ製作する場合、ファイル処理、機械構成、ウォームアップなどの固定セットアップコストはすべてその1つの試作品に吸収されなければならず、これが試作品のコストを大幅に押し上げる。
3Dプリンティングの見積もりには何を含めるべきですか?
多くの購入者は、プロトタイプの見積もりを最終的な価格だけで判断しがちです。これはよくある落とし穴です。似たような金額の見積もりでも、作業範囲は大きく異なる場合があり、最終的なプロトタイプの価格は予定よりもはるかに高額になる可能性があります。透明性の高い見積もりでは、料金の内訳が明確に示されます。
この分解には、おなじみのSLAフォトポリマー樹脂タブレットシェル(150×100×30mm、壁厚2mm、初回サンプル:サポート材除去、研磨、マット塗装+FA寸法レポート)を使用します。
|
見積もりコンポーネント |
このFAサンプルの内訳 |
|
材料費 |
フォトポリマー樹脂(サポート材廃棄物を含む):約$6 |
|
印刷およびセットアップ費用 |
ファイルチェック、ネスト、マシン設定、印刷実行時間:約$5.5 |
|
後処理コスト |
サポート材の除去、洗浄、硬化、研磨、つや消し塗装:約$5.5 |
| 品質検査 |
初回品寸法チェックおよび検査報告書:約$1.5 |
|
配送と配達 |
国際宅配便は通常対象外です。 標準梱包のみを対象としています。速達料金、関税、地方税は別途請求されます。 |
|
✅ 合計金額(工場渡し価格) |
$18.5 |
より正確な試作品の見積もりを取得し、試作品の価格を理解するにはどうすればよいでしょうか?
美容に関する要件: 隠れた表面の小さなサポート跡や軽い研磨傷は許容されますが、各跡が 0.3 mm 未満で、他の跡と繋がっていないことを確認してください。見える表面には、全体の外観を損なわない程度のかすかな跡のみ許容されます。ピンホールや明らかな色むらは許容されません。塗装された部品は、色差が ΔE < 2 以内に収まる必要があります。
寸法公差: 重要度の低い部品については±0.15mmの許容誤差が認められますが、スナップフィットや嵌合面については±0.08mmというより厳密な精度が求められます。ほとんどの注文では、目視検査とノギスを用いた抜き取り検査で十分です。CMM検査および正式な検査報告書は、極めて高い精度が要求される場合にのみ作成されます。
機能要件:スナップフィット構造は、少なくとも10回の取り外しサイクル後も緩んだり破損したりすることなく、しっかりと固定された状態を維持する必要があります。組み立て時の隙間は通常0.05mm~0.15mmに設定されます。耐熱性が主要な試験基準である場合は、目標温度と試験期間を明示的に指定する必要があります。
不適合品目:仕様を満たさない部品について、サプライヤーが無償で交換品を提供してくれるかどうかを事前に確認しておく必要があります。組み立てに影響しない軽微な欠陥については、割引価格で対応できます。しかし、欠陥が弊社が要求した設計変更に起因する場合は、サプライヤーは新たな見積もりを発行する必要があります。
注:これらの数値はSLA樹脂プロトタイプの参考値です。SLSおよびFDM部品の公差はより緩いため、注文前にサプライヤーに基本仕様を確認してください。
結論
お気軽にお問い合わせください グランシャイン試作品の製造、3Dプリントのプロセス、価格設定についてご質問がございましたら、お気軽にお問い合わせください。お客様のプロジェクトニーズと試作品価格に合わせた、詳細かつ透明性の高いお見積もりをご提供いたします。
関連記事
品質保証と品質管理 | 定義・違い・方法・プロセス
射出成形とは何か - パート1
電動射出成形機を理解するのに役立つヒント