
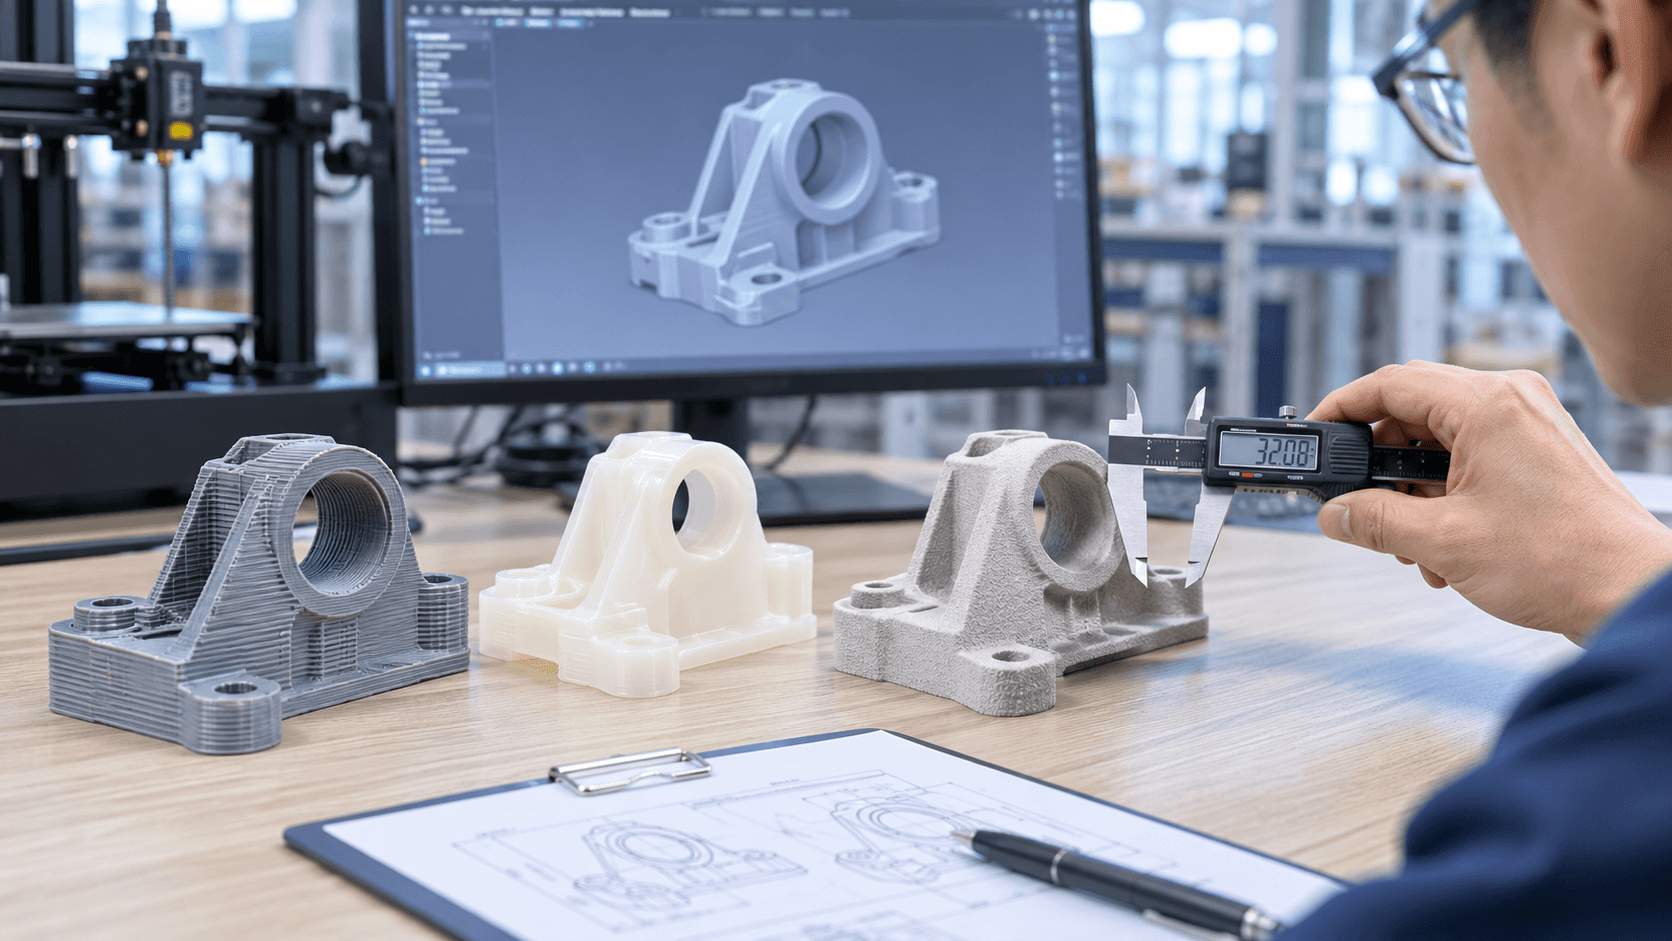
Você costuma ficar confuso com o preço do protótipo? Já enviou o mesmo arquivo CAD para diferentes fornecedores e recebeu orçamentos completamente distintos? Você pode se perguntar se alguns fornecedores estão cobrando um preço excessivo, mas geralmente não é o caso. Essas diferenças de preço geralmente se resumem a materiais, métodos de impressão, formatos das peças e acabamento. Vamos analisar o que influencia o preço de um protótipo impresso em 3D. Isso ajudará as equipes de compras a entender essas diferenças de preço e a fazer escolhas mais acertadas.
Quais fatores afetam o preço de um protótipo impresso em 3D?
Seleção de materiais
PLA: Ótima opção econômica. Porém, torna-se quebradiço e não suporta altas temperaturas, então dispense os testes funcionais e limite-se a demonstrações visuais. Também é uma escolha com bom custo-benefício quando manter o preço do protótipo baixo é uma prioridade.
ABS: Custa mais do que o PLA, mas oferece grande resistência, boa capacidade de suportar impactos e funciona muito bem para pintura.
Nylon: Embora tenha um custo mais elevado, oferece alta resistência e durabilidade. É ideal para componentes estruturais sujeitos a tensões ou peças que serão submetidas a montagens e desmontagens repetidas.
Resina fotossensível: As versões padrão oferecem um bom custo-benefício. Versões especiais, como resinas transparentes retardantes de chamas do tipo PC e PP, custam mais e permitem detalhes mais finos.
Dica: Ao considerar a validação funcional, não opte cegamente pelo material mais caro. Um preço mais alto não garante melhor desempenho em termos de calor e capacidade de suportar cargas.
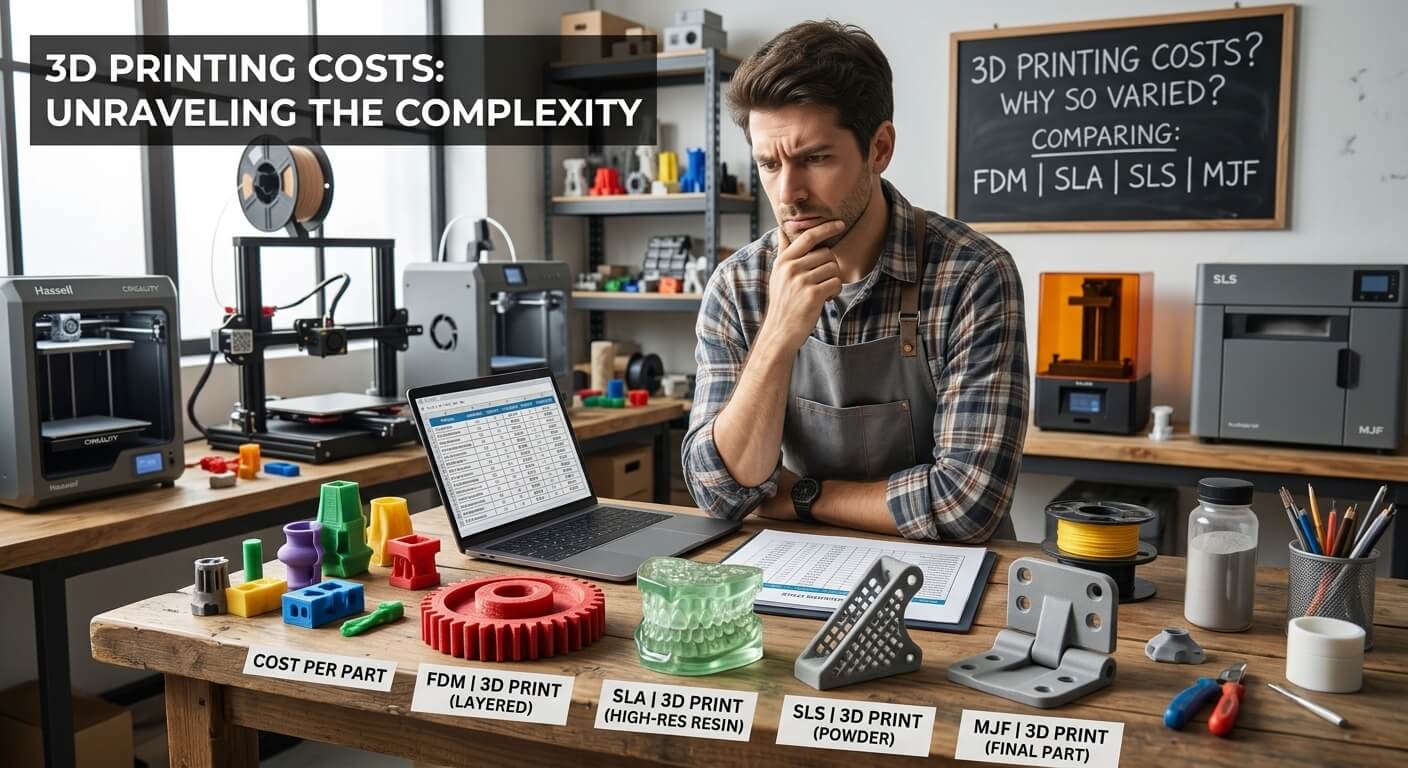
Diferentes processos de impressão 3D apresentam custos horários de equipamentos, custos de materiais, taxas de utilização de materiais e procedimentos de pós-processamento distintos, o que resulta em diferenças nos orçamentos. Para duas peças do mesmo tamanho, se os requisitos de aceitação do processo selecionado forem diferentes, o preço do protótipo também poderá variar bastante.
FDM (Modelagem por Deposição Fundida): O filamento é barato e o custo por hora da máquina é o mais baixo entre esses processos. Os suportes precisam ser removidos após a impressão, o que reduz a eficiência do material. As peças finalizadas apresentam linhas de camada nítidas. A altura da camada, o preenchimento, a orientação da peça e a complexidade da geometria determinam a velocidade de impressão e a qualidade final.
SLA (Estereolitografia): A impressão SLA tem um custo maior em materiais e horas de máquina do que a FDM. As peças passam por processos de remoção de suportes, limpeza e cura UV, o que aumenta os custos de mão de obra. Ela proporciona superfícies lisas e detalhes finos e nítidos, sendo ideal para protótipos, modelos de demonstração e verificações visuais de design.
SLS / MJF: As técnicas de SLS e MJF utilizam sistemas de pó industrial dispendiosos, resultando em depreciação acentuada e altos custos operacionais. Ao contrário das técnicas de FDM ou SLA, elas não necessitam de suportes convencionais. O pó restante é peneirado e misturado com novo material, permitindo a impressão de múltiplas peças em uma única peça, otimizando o uso do material. Mesmo assim, a economia de pó não garante um custo total menor. Altos custos por hora de uso da máquina, ciclos de resfriamento e jateamento podem encarecer o processo. Esses métodos são adequados para formas complexas, detalhes minuciosos e protótipos funcionais para testes de resistência e durabilidade da montagem.
Dicas: Tecnologia de Impressão 3D: Comparação de Custos
|
Fator de custo |
FDM 3D Impressão |
SLUMA Impressão 3D |
SLS/ Impressão 3D MJF |
|
Investimento em equipamentos |
PLA, ABS, PETG, TPU, geralmente têm custo mais baixo. |
Resina fotossensível, custo mais elevado.
|
Pós industriais de PA12 e PA, com custo de material mais elevado. |
|
Taxa horária da máquina |
Menor, varia conforme o tempo de impressão. |
Superior ao padrão FDM |
Maior, atrelado à utilização da máquina |
|
Utilização de Materiais |
Suportes e desperdício aumentam o uso de materiais |
As peças e os suportes consomem resina. |
Pó não fundido reciclável, com mistura de pó fresco necessária. |
|
Tempo de impressão |
Depende da altura, da camada, do preenchimento e da velocidade. |
Depende da altura, das camadas e da orientação. |
Depende da altura, da quantidade de lotes e da eficiência da máquina. |
|
Estruturas de suporte |
As estruturas em balanço geralmente precisam de suportes. |
Suportes adicionados por geometria |
Não são necessários suportes convencionais. |
|
Pós-processamento |
Remoção de suporte, lixamento |
Limpar, pós-cura, remover o suporte |
Esfrie, remova a pólvora, detone |
|
Custo da mão de obra
|
Desapoio e acabamento manuais |
Limpeza, cura e acabamento manuais |
Despojamento manual, recuperação e detonação |
|
Principais fatores de custo |
Tempo de impressão, preenchimento, suportes |
Utilização, suportes, cura e limpeza da resina. |
Taxa de máquina, embalagem, atualização do pó, pós-processamento |
|
Aplicações típicas |
Verificações de dimensões conceituais de baixo custo |
Modelos visuais de alta precisão |
protótipos funcionais complexos |
Taxa horária da máquina: O custo operacional por hora das impressoras, incluindo energia, depreciação, mão de obra e manutenção. Maior eficiência de material nem sempre significa menor preço do protótipo. As tecnologias SLS/MJF reciclam bem o pó, mas o resfriamento intenso e o trabalho manual extra elevam os custos.
|
Tarifas horárias de máquinas |
Instruções específicas |
|
Depreciação de Equipamentos |
Custo de aquisição do equipamento amortizado ao longo de sua vida útil. |
|
Manutenção |
Reparos, manutenção e substituição de peças de reposição |
|
Eletricidade |
Energia para o funcionamento da máquina |
|
Trabalho |
Mão de obra para gestão de operações e produção |
|
Custos operacionais das instalações
|
Aluguel do imóvel e despesas gerais relacionadas |
|
Utilização de equipamentos |
Proporção entre tempo de execução e tempo de produção disponível |
Dimensões das peças e complexidade estrutural
- Peças com dimensões maiores exigem mais material e tempos de impressão mais longos.
- Paredes internas mais finas, superfícies curvas mais complexas e um maior número de canais internos aumentam a dificuldade do processo de impressão.
- Os requisitos específicos para estruturas de suporte e orientação das peças podem aumentar ainda mais o consumo de material e prolongar o tempo de processamento.
- Peças do mesmo tamanho podem ter preços de protótipo diferentes devido a diferenças em seu projeto estrutural.
Acabamento de Superfície e Pós-Processamento
Existe uma clara diferença no preço do protótipo entre o protótipo bruto recém-impresso e a amostra após lixamento, pintura e polimento de alto brilho. Materiais diferentes, processos de impressão diferentes e pós-processamento básico também apresentam diferenças: Após a impressão SLA Para peças de resina fotossensível, os resíduos de cola devem ser removidos primeiro, a cura secundária por UV deve ser realizada e o suporte temporário usado para manter a peça suspensa durante a impressão deve ser removido e limpo após a moldagem; para peças de fio em PLA e PETG fabricadas por FDM, o suporte deve ser removido primeiro e, em seguida, as peças devem ser polidas e alisadas.
Esta caixa plana de resina SLA (150×100×30 mm, 2 mm de espessura de parede) serve como exemplo:
- Básico: remoção de suportes + rebarbação — $10–13
- Remoção de suportes + lixamento + pintura fosca — $16–20
- Resina transparente: remoção do suporte + lixamento + tingimento para efeito semitransparente — $18–23
- Pintura e rosqueamento para furos de montagem roscados — $22–27
Cada operação adicional demanda mais tempo de trabalho. Mais trabalho aumenta o preço do protótipo. Ao comparar orçamentos de protótipos, confirme quais etapas de pós-processamento estão incluídas.
Nota: Observe que esses valores são fornecidos apenas para referência e o preço final estará sujeito a alterações com base em fatores como a seleção da resina, os requisitos de tolerância e o prazo de produção acordado.
Quantidade de pedidos e eficiência de produção
Ao produzir apenas um protótipo, todos os custos fixos de configuração, como processamento de arquivos, configuração da máquina e aquecimento, devem ser absorvidos por essa única peça, o que aumenta significativamente o custo do protótipo.
O que deve incluir um orçamento para impressão 3D?
Muitos compradores avaliam um orçamento de protótipo apenas pelo valor final. Essa é uma armadilha comum. Dois orçamentos com valores semelhantes podem abranger escopos de trabalho muito diferentes, e o preço final do seu protótipo pode acabar sendo muito maior do que o planejado. Um orçamento transparente detalha os custos de forma clara.
Para esta análise, utilizamos nossa conhecida cápsula de resina fotopolimérica SLA (150×100×30mm, espessura da parede de 2mm, amostra do primeiro artigo: remoção do suporte, lixamento, pintura fosca + relatório dimensional FA):
|
Componente de cotação |
Análise detalhada desta amostra de análise financeira. |
|
Custo do material |
Resina fotopolimérica incluindo resíduos de suporte: aprox. $6 |
|
Custo de impressão e configuração |
Tempo de verificação de arquivos, aninhamento, configuração da máquina e execução da impressão: aprox. $5.5 |
|
Custo de pós-processamento |
Remoção de suportes, lavagem, cura, lixamento e pintura fosca: aprox. $5.5 |
| Inspeção de Qualidade |
Relatório de verificação dimensional e inspeção da primeira peça: aprox. $1.5 |
|
Envio e entrega |
O envio por transportadora internacional normalmente não está incluído. Inclui apenas a embalagem padrão. Frete expresso, taxas alfandegárias e impostos locais são cobrados separadamente. |
|
✅ Total (preço EXW) |
$18.5 |
Como obter um orçamento mais preciso para o protótipo e entender o preço final?
Requisitos cosméticos: É possível aceitar pequenas marcas de suporte e riscos superficiais de lixamento em superfícies ocultas, desde que cada marca tenha menos de 0,3 mm e não se junte a outras. As superfícies visíveis podem apresentar apenas marcas tênues que não comprometam a aparência geral. Furos e variações de cor óbvias não são permitidos. As peças pintadas devem ter uma variação de cor inferior a ΔE < 2.
Tolerâncias dimensionais: Características não críticas permitem uma tolerância de ±0,15 mm, enquanto encaixes de pressão e interfaces de acoplamento exigem um controle mais rigoroso, de ±0,08 mm. Para a maioria dos pedidos, a inspeção visual combinada com verificações pontuais usando um paquímetro é suficiente. A inspeção por CMM e os relatórios de inspeção formais são reservados para casos que exigem precisão excepcionalmente alta.
Requisitos funcionais:As estruturas de encaixe devem permanecer seguras, sem afrouxar ou fraturar, após pelo menos 10 ciclos de remoção. As folgas de montagem são normalmente definidas entre 0,05 mm e 0,15 mm. Se a resistência ao calor for um critério de teste primário, a temperatura alvo e a duração do teste devem ser especificadas explicitamente.
Itens não conformes:É importante esclarecer antecipadamente se o fornecedor oferecerá substituições gratuitas para peças que não atendam às especificações. Podemos negociar um preço com desconto para pequenos defeitos que não afetem a montagem. No entanto, se os defeitos forem decorrentes de alterações de projeto solicitadas por nós, o fornecedor precisará emitir um novo orçamento.
Nota: Estes valores são de referência para protótipos em resina SLA. As tolerâncias para peças SLS e FDM são mais amplas, portanto, confirme as especificações básicas com seu fornecedor antes de fazer o pedido.
Conclusão
Fique à vontade para entrar em contato. GrandshineSe você tiver dúvidas sobre a fabricação de protótipos, processos de impressão 3D ou preços, teremos prazer em fornecer mais informações, responder às suas perguntas e oferecer um orçamento detalhado e transparente, personalizado para as necessidades do seu projeto e o preço do protótipo.
Postagens relacionadas
Garantia de qualidade e controle de qualidade | Definição-Diferença-Métodos-Processo
o que é a moldagem por injeção-part1
Algumas dicas ajudam você a entender as máquinas injetoras elétricas