
Haben Sie sich jemals gefragt, warum Modelle, die mit denselben Verfahren und technischen Zeichnungen hergestellt werden, so unterschiedliche Oberflächenqualitäten aufweisen können? Manche Fehler sind sofort sichtbar, während andere Teile makellose Oberflächen und eine gleichmäßige Lackierung aufweisen, die den erwarteten Optikstandards entspricht. Der Prototypenprozess, insbesondere die Qualität der Nachbearbeitung im Vakuumgussverfahren, bestimmt das Endergebnis des Modells.
Gängige Nachbearbeitungstechniken für Prototypen Verfahren
Schleifen und Polieren
Wir beginnen mit dem Schleifen mit grober Körnung. Anschließend folgen feinere Körnungen, um Werkzeugspuren, Schichtlinien, Grate und kleinere Fertigungsfehler zu entfernen. Nach dem Grundschleifen kann die Feinpolitur erfolgen, um die Oberflächenstruktur weiter zu verfeinern. Wir erhalten sanfte Rundungen und scharfe, saubere Kanten, da Schicht- und Bearbeitungsspuren verschwinden. So vorbereitete Oberflächen eignen sich für weitere Bearbeitungsschritte wie Lackieren und Galvanisieren.

Galvanisierung & Oberflächenbeschichtungen
Überzug: Das Prototypenverfahren verleiht Kunststoffteilen metallischen Glanz und eine ansprechende Textur, ähnlich wie Chrom- oder Nickel-Oberflächen. Diese Methode eignet sich für Produktgehäuse, Dekorationselemente und Display-Prototypen, die eine erstklassige optische Qualität erfordern.
Tipp: Kunststoffprototypen benötigen vor der Beschichtung eine geeignete Oberflächenvorbehandlung, um gute Ergebnisse zu erzielen.
Oberflächenbeschichtung: Kunststoffprototypen eignen sich für diese Beschichtungsoptionen, und jede Lackart ermöglicht glänzende, matte, metallische oder individuelle Farbeffekte und bietet gleichzeitig eine leichte Abrieb- und Fleckenbeständigkeit. Vor dem Lackieren werden die Teile geschliffen, gereinigt und grundiert. Dadurch wird ein gleichmäßiger Lackauftrag gewährleistet und die Haftung verbessert.
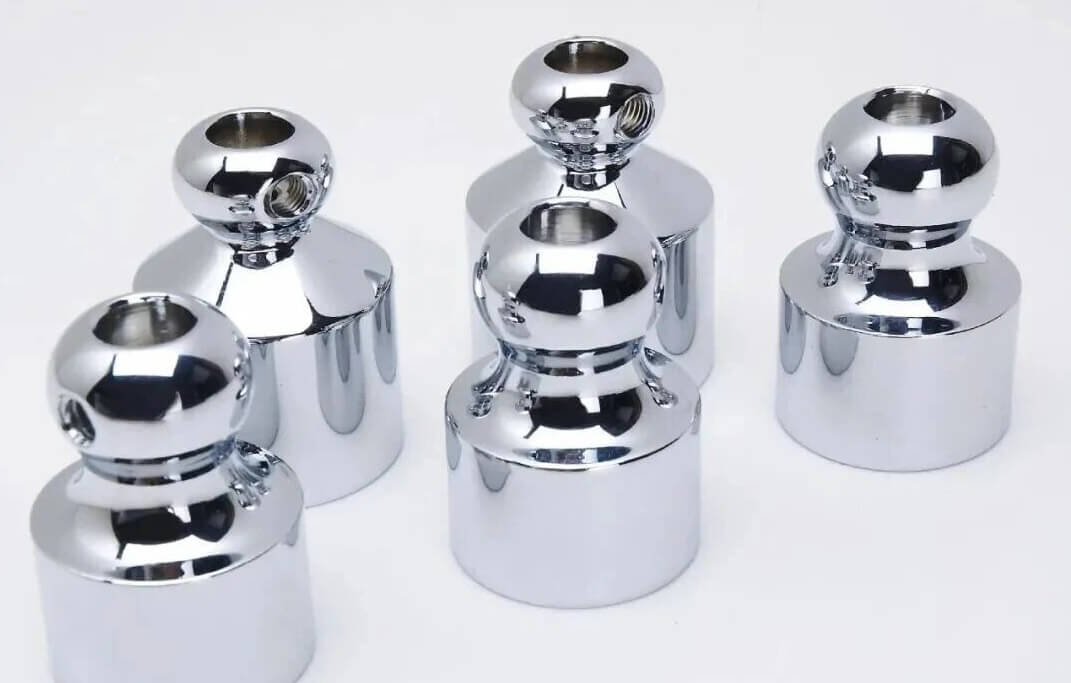
Beschaffungstipp: Die Haftung von Lacken variiert je nach Kunststoffart und PU-Harz; manche transparenten, flexiblen Materialien können besonders schwierig zu beschichten sein. Klären Sie daher unbedingt vorab mit Ihrem Lieferanten die Machbarkeit des Prototypenverfahrens ab.
Spritzen und Oberflächenbeschichtung
Spachtelauftrag und Oberflächenvorbehandlung
- Oberflächenunebenheiten, Fugen und kleinere Unebenheiten ausbessern.
- Eine glatte Oberfläche lässt sich durch Auftragen von Spachtelmasse und anschließendes Schleifen erzielen.
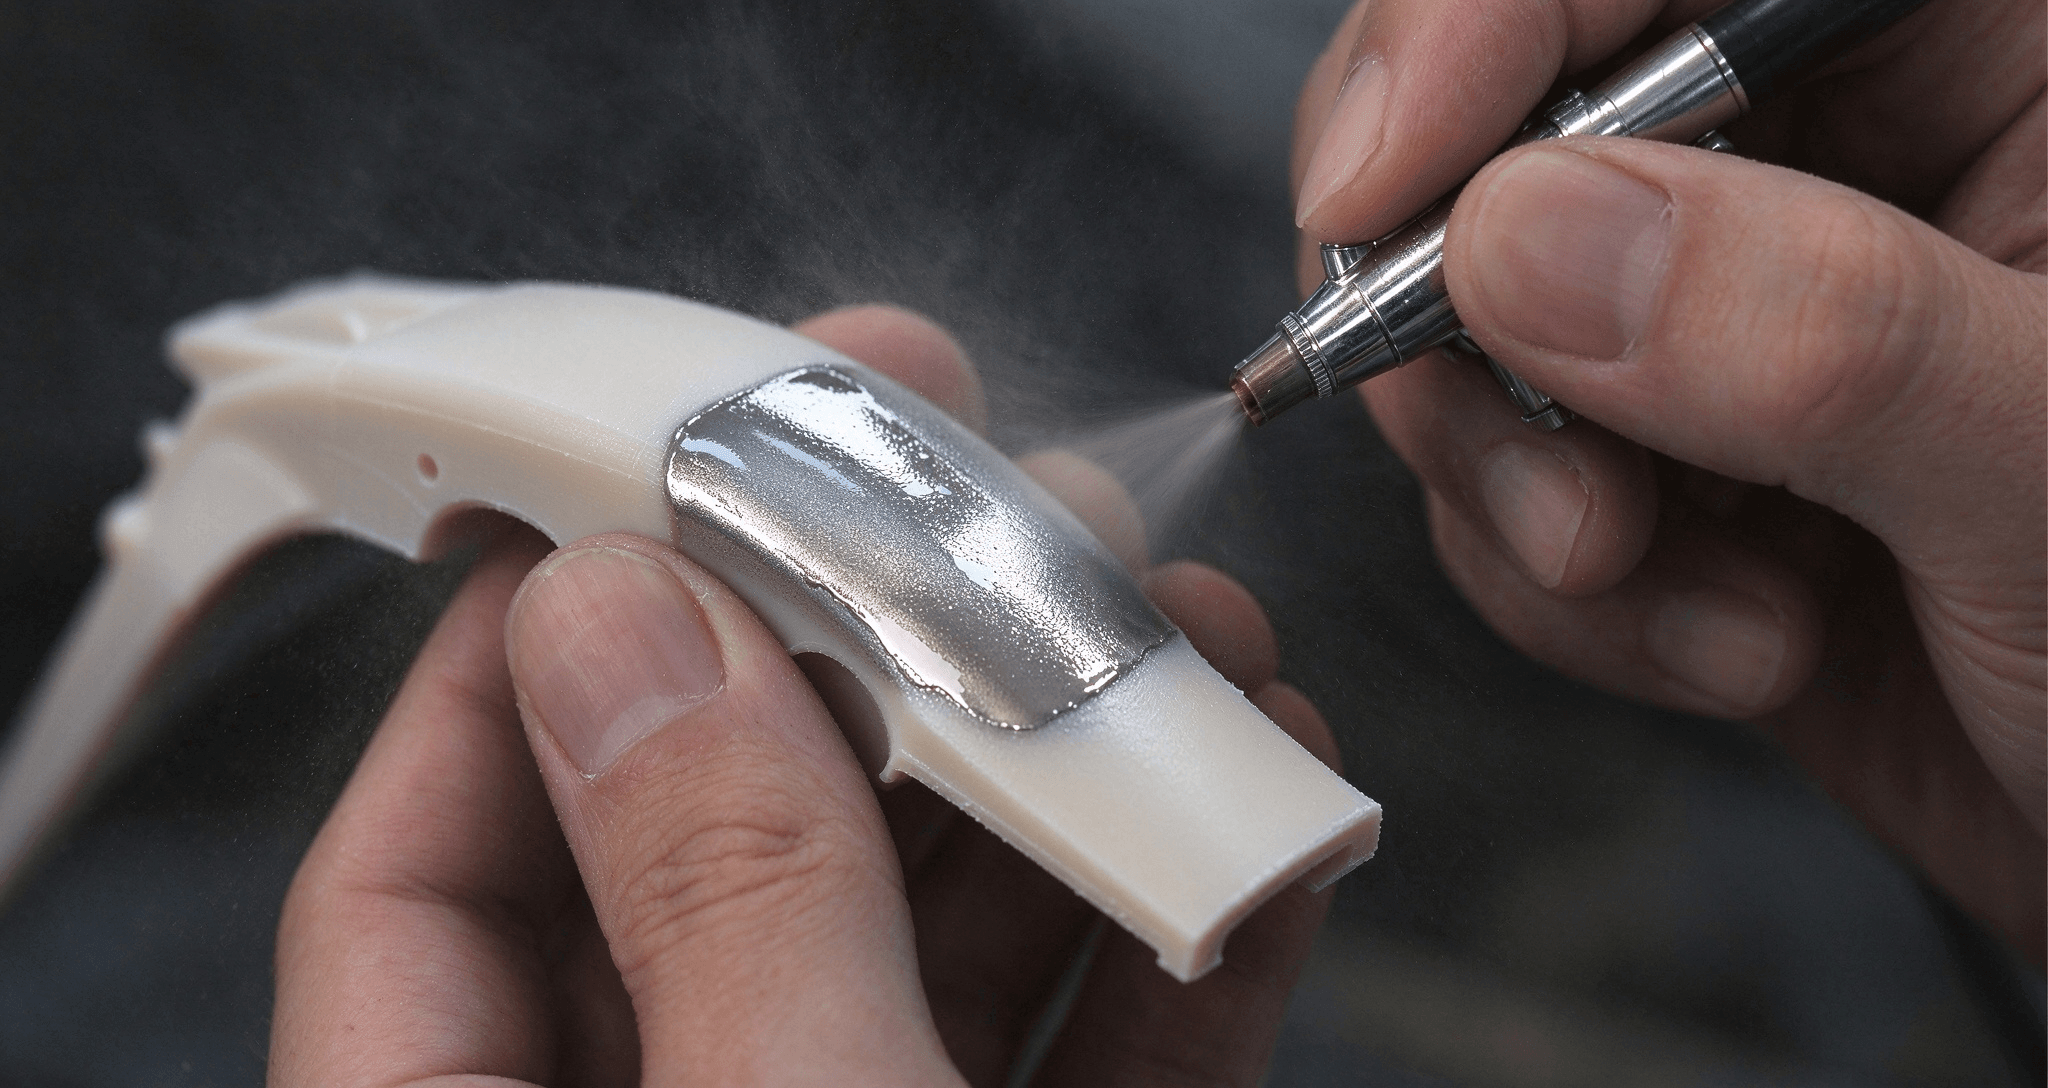
Spritzen und Oberflächenbeschichtung
- Verschiedene Farben und Metallic-Lacke auftragen.
- Erstellen Sie spezifische matte, hochglänzende und seidenmatte Oberflächen.
- Bei Bedarf Schutzanstriche auftragen.
Siebdruck und Tampondruck
Siebdruck und Tampondruck sind gängige Verfahren im Prototypenbau, um Logos, Texte, Maßstabsmarkierungen und Muster auf die Oberflächen von Prototypen aufzubringen. Beide Methoden eignen sich zwar zum Aufbringen von Markierungen, es sind jedoch einige technische Details zu beachten. Eine unzureichende Vorbereitung kann die Druckqualität erheblich beeinträchtigen.
Ungenaue Positionierung und Abmessungen
Häufige Druckprobleme sind beispielsweise falsch ausgerichtete Logos, Texte oder Muster sowie falsche Größenangaben. Auf gewölbten oder unregelmäßigen Oberflächen fallen diese Probleme viel stärker auf, daher hilft ein Probedruck, das Ergebnis vorher zu überprüfen.
Schlechte Tintenhaftung
Falsche Tintenwahl oder unzureichende Oberflächenvorreinigung führen dazu, dass gedruckte Markierungen mit der Zeit verblassen, abblättern oder abplatzen. Materialien wie ABS, PC oder Acryl erfordern spezielle Tintenarten.
Mangelnde Klarheit und Detailverlust
Feine Schrift und schmale Linien können nach dem Druck unscharf, unterbrochen oder verschmiert wirken. Daher vermeiden wir in unseren Designarbeiten übermäßig feine Schriftarten und Linien und prüfen im Vorfeld, ob der Druckprozess die gewünschte Detailgenauigkeit erreichen kann.
Abweichungen zwischen Designfarben und Druckfarben
Wenn Farbgenauigkeit entscheidend ist, können Sie einen Farbcode weitergeben, ein physisches Muster erstellen und die Farbe anhand einer Standardfarbkarte überprüfen, bevor Sie in die Serienproduktion gehen.
Hinweis: Die auf dem Computerbildschirm angezeigten Farben entsprechen möglicherweise nicht exakt dem endgültigen Druckergebnis.
Unebene Produktoberflächen
Der Prototypenprozess reagiert empfindlich auf Kratzer, Dellen, Bearbeitungsspuren und Staub auf der Druckoberfläche, die alle das endgültige Druckergebnis beeinträchtigen können. Daher ist es unerlässlich, die Oberfläche durch Schleifen und Reinigen sorgfältig vorzubereiten, um ein optimales Ergebnis zu erzielen.
Polier- und Transparenzbehandlung
Das Prototypenverfahren verwendet weiche Werkzeuge und Poliermittel zur Oberflächenveredelung nach dem Schleifen und eignet sich ideal für transparente Bauteile und Prototypen, die eine hochglänzende Oberfläche erfordern. Es kann sowohl eine spiegelglatte als auch eine matte Oberfläche erzielt werden. Nach dem Polieren sind transparente Teile kristallklar und frei von Trübungen oder Orangenhaut (welliger Oberflächenstruktur). Diese Technik wird häufig für kommerzielle transparente Bauteile wie Linsen und Lampenabdeckungen eingesetzt. Weitere Informationen zu Oberflächenbearbeitungsverfahren finden Sie in diesem Leitfaden. Oberflächenbearbeitung des Prototyps.
Tipp: Polieren erhöht den Arbeitsaufwand und die Kosten. Um Ihr Budget besser im Griff zu behalten, können Sie unterschiedliche Qualitätsstandards für Funktionsprototypen und Ausstellungsmodelle festlegen.

Lasergravur
Im Gegensatz zu herkömmlichen Verfahren erfolgt die Lasergravur ohne physischen Kontakt mit der Werkstückoberfläche. Das Prototypenverfahren reduziert die Gratbildung, liefert scharfe, feine Linienmarkierungen und eignet sich direkt für lackierte Oberflächen, wodurch besonders verschleißfeste Gravuren entstehen.
Tipp: Prüfen Sie im Voraus die erforderliche Gravurtiefe, um ein Durchstechen dünnwandiger Bereiche zu vermeiden.
Wie man die richtige Oberflächenbehandlung auswählt
Die richtige Oberflächenbeschaffenheit hängt von drei Faktoren ab: dem Verwendungszweck, dem Material und dem Budget.
Verwendungszweck: Für Ihre internen Funktionstests reicht in der Regel ein einfacher Schliff aus. Wenn der Prototyp für Kundenpräsentationen von Mustern gedacht ist, können Sie ihn optisch aufwerten, indem Sie ihn lackieren oder lasergravieren lassen. Für Benchmarking-Tests mit Serienteilen kann eine hochpräzise Oberflächenbearbeitung erforderlich sein.
MaterialDas im Vakuumgussverfahren verwendete starre Polyurethan (PU) eignet sich im Allgemeinen gut zum Sprühlackieren und Polieren. Transparentes PU eignet sich hervorragend für hochglänzendes Polieren, während weiche, gummiartige Materialien im Prototypenprozess schwierig zu färben oder auf Hochglanz zu polieren sind.
BudgetBei der Prototypenentwicklung mit begrenztem Budget legen wir Wert auf die wichtigsten visuellen Anforderungen. Einfaches Schleifen ist ausreichend, während zusätzliche Verfahren wie Lackieren, Hochpräzisionspolieren und Lasergravur den Arbeitsaufwand und die Kosten erhöhen.
Abschluss
Alle Details des Prototypenprozesses beeinflussen das Endergebnis. Material- und Anwendungsanforderungen bestimmen die richtige Oberflächenbehandlung. Kontaktieren Sie uns. Großglanz Sollten Sie weitere Fragen haben, können Sie sich gerne an uns wenden.
zusammenhängende Posts
Qualitätssicherung & Qualitätskontrolle | Definition-Unterschied-Methoden-Prozess
was ist das spritzguss-teil1
Einige Tipps helfen Ihnen, elektrische Spritzgießmaschinen zu verstehen