
Diversos defeitos podem surgir durante o processo de moldagem por injeção. Este artigo categoriza 28 defeitos comuns e frequentes em seis grupos principais. Cada entrada descreve os defeitos visíveis, as causas principais e as soluções de processo, indica os pontos de verificação do molde e do material para agilizar a resolução de problemas, e você pode consultar o site da Meusburger. defeito de moldagem por injeçãoíon Análise para contexto técnico adicional.
Defeitos de moldagem por injeção na aparência da superfície
Esta categoria aborda principalmente questões relacionadas à textura, marcas, cor e aparência da superfície de um produto.
Marcas de afundamento
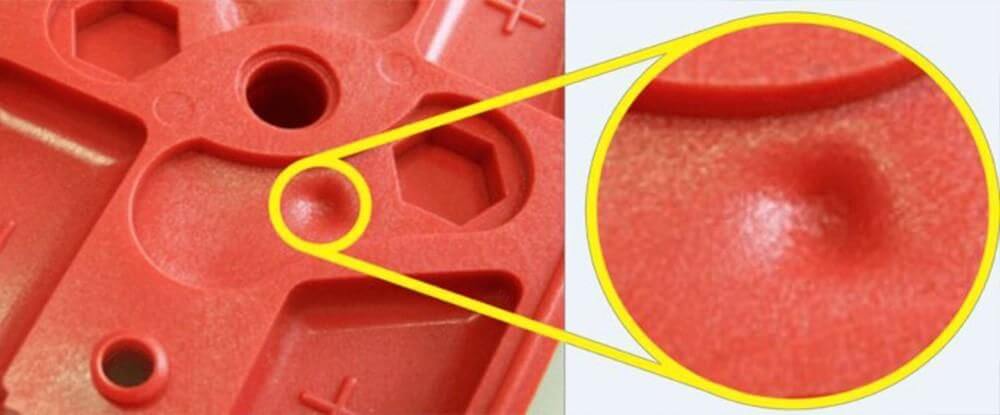
- Aparência:Depressões superficiais localizadas, principalmente em paredes espessas, saliências e reforços das nervuras, com brilho irregular e sensação de afundamento.
- Causas:Encolhimento acentuado em seções espessas, pressão de compactação insuficiente ou tempo de espera curto, alta temperatura de fusão e do molde, pontos de congelamento prematuro pequenos, mudanças bruscas na espessura da parede e nervuras superdimensionadas.
- SoluçõesAumente a pressão de compactação e o tempo de retenção, e reduza moderadamente as temperaturas de fusão e de moldagem.
- BolorCostelas finas e transições abruptas na espessura da parede.
- MaterialMateriais com baixa contração, como ABS, PC e PC/ABS, são preferíveis. Os materiais com carga de fibra de vidro controlam a contração para aplicações que exigem alta resistência. Evite PP, PE e POM; a alta contração desses materiais representa um risco significativo em superfícies espessas ou com acabamento estético.
- DicaPP, PE e POM produzem marcas de afundamento com facilidade, portanto, use-os com cuidado em seções espessas e superfícies externas visíveis.
Linhas de solda
- AparênciaLinhas finas e escuras, com brilho irregular e leve textura, se formam onde duas frentes de fusão se encontram, e esses pontos fracos racham facilmente sob carga.
- CausasO resfriamento e o ar aprisionado antes da fusão resultam em uma fusão deficiente. Para ligas com carga de vidro, o desalinhamento das fibras torna as linhas de solda extremamente frágeis.
- SoluçõesAumentar a temperatura de fusão e do molde, acelerar a injeção, retrabalhar o layout dos pontos de injeção e melhorar a ventilação.
- BolorReduzir buracos e pilares que interrompem o fluxo de material fundido.
- MaterialResinas ABS e PC/ABS com boa fluidez são preferíveis, enquanto as resinas com fibra de vidro modificadas aumentam a resistência da solda para peças de alta carga; evite POM, PP, PE e resinas padrão com fibra de vidro não modificadas.
- Dica:As peças reforçadas com fibra de vidro sofrem com pontos fracos severos na linha de solda, portanto, mantenha as áreas de suporte de carga longe das linhas de convergência do material fundido.
Marcas de fluxo
- AparênciaPadrões ondulados que lembram pele de cobra aparecem perto dos portões, com brilho irregular e pequenas imperfeições na superfície.
- CausasA injeção lenta resfria a frente de fusão prematuramente. Canais de alimentação restritivos, canais estreitos e aditivos mal dispersos também interrompem o fluxo.
- SoluçõesAumente as temperaturas de fusão e moldagem, acelere a injeção e ajuste as configurações de injeção em múltiplos estágios.
- Bolor:Alargue as comportas e os trilhos para um fluxo mais suave.
- MaterialEvite PBT não modificado de alta viscosidade. ABS e PC/ABS de alta fluidez proporcionam um enchimento consistente.
- Dica:As marcas de fluxo são problemas estéticos; ajuste primeiro a velocidade e o design do bico.
Jato
- AparênciaeJatos sinuosos começam em pontos de contato com limites nítidos. Jatos severos formam filamentos dobrados e mal fundidos, prejudicando a aparência e a resistência local. Diferem de marcas de fluxo.
- Causas:Jatos de material fundido em alta velocidade diretamente para a cavidade vazia, baixa temperatura do material fundido ou do molde e pontos de injeção posicionados muito longe das paredes do molde, sem nenhuma área de amortecimento.
- Soluções:Reduza a velocidade inicial de injeção e aumente moderadamente a temperatura do material fundido e do molde.
- BolorReforçar os canais de injeção, reposicioná-los em direção às paredes do molde, adicionar defletores ou poços de transbordamento para evitar o jato direto.
- MaterialResinas ABS e PC/ABS com fluidez moderada são as mais indicadas; resinas de alta viscosidade, propensas a jatos, devem ser evitadas.
- DicaO jateamento é frequentemente confundido com marcas de fluxo, mas, na verdade, as estrias começam logo nos pontos de injeção e apresentam bordas mais nítidas.
Listras prateadas / Marcas d'água
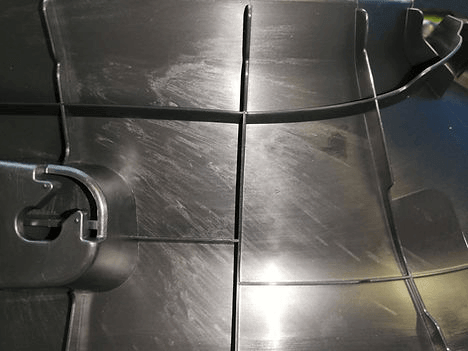
- Aparência:A entrada de ar raramente ocorre isoladamente, frequentemente desencadeando defeitos secundários como queimaduras, falhas de ignição, estrias prateadas e bolhas.
- CausasA rápida movimentação do material fundido empurra o ar da cavidade para a frente antes que ele possa escapar, de forma semelhante ao ar preso em uma garrafa selada. Um projeto de injeção inadequado, respiros rasos ou obstruídos, injeção rápida e zonas mortas fechadas são fatores que contribuem para a formação de bolhas de ar.
- Soluções:Diminua a velocidade de injeção, melhore a ventilação, reposicione as comportas e elimine pontos mortos fechados.
- Bolor:Adicione aberturas de ventilação nas extremidades do fluxo de fusão e desobstrua as aberturas de ventilação bloqueadas.
- MaterialO PC de alta viscosidade e o PBT não modificado retêm facilmente o ar devido à sua espessa camada fundida, ao contrário do ABS e do PC/ABS, que proporcionam um fluxo constante.
Delaminação
- AparênciaAo contrário de linhas de solda fracas, isso significa que o material se desprende. As camadas superficiais da peça se desprendem, com interfaces separadas visíveis em seções transversais próximas a pontos de injeção ou linhas de solda.
- Causas:Resinas incompatíveis, baixa temperatura do cilindro e contaminação do material.
- SoluçõesSeque bem as matérias-primas, regule a qualidade do material reciclado e limite os tipos de resina misturados, elevando moderadamente as temperaturas de fusão e do molde e mantendo uma velocidade de injeção constante.
- Bolor::Purgue o tambor para eliminar quaisquer materiais contaminados remanescentes.
- MaterialUtilize apenas ABS e PC/ABS compatíveis. Nunca misture resinas incompatíveis, como ABS com PP, pois elas se delaminam facilmente.
- Dica:Pequenas delaminações podem passar despercebidas na inspeção visual, sendo utilizados testes de flexão ou impacto em amostras para revelar o descascamento.
Defeitos dimensionais e de deformação na moldagem por injeção
Warpage
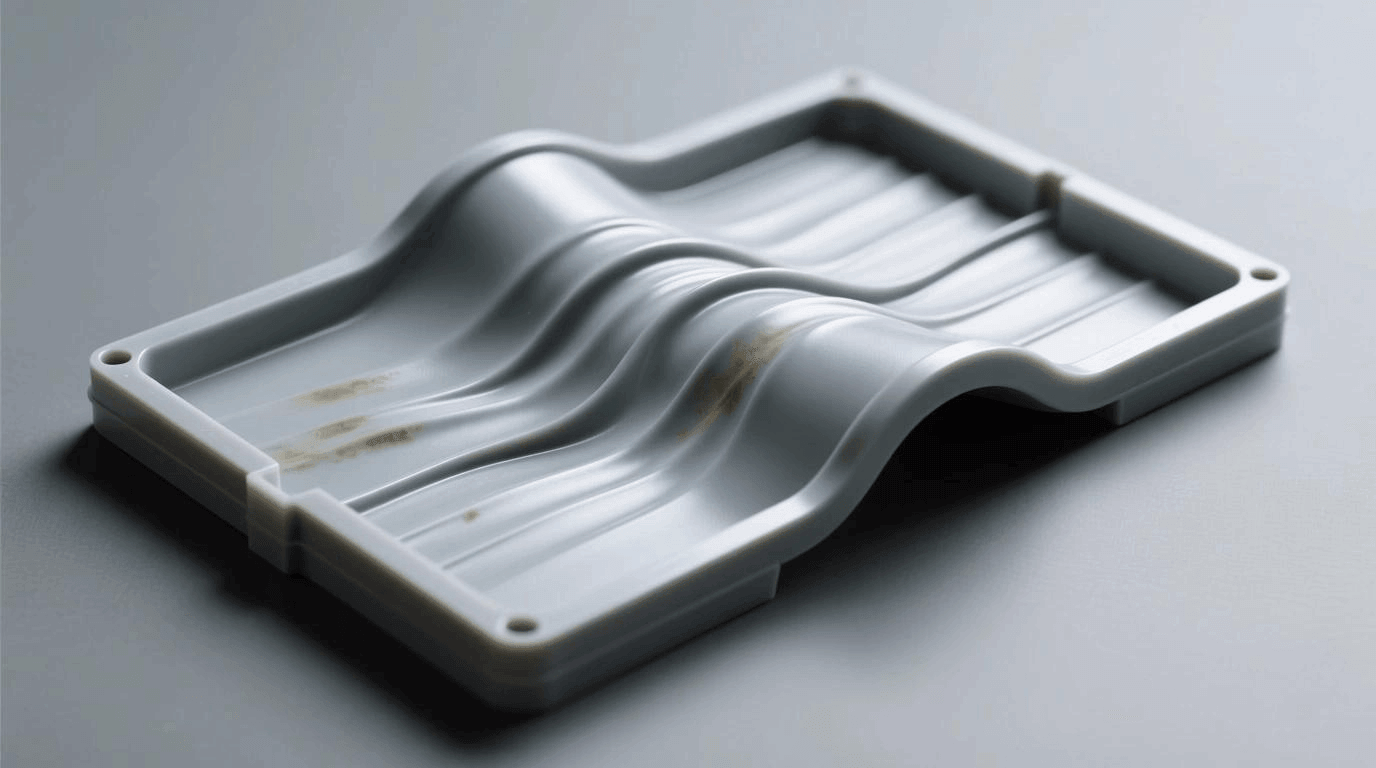
- Aparência:As peças entortam, arqueiam ou torcem após o resfriamento e não atendem às especificações de planicidade. Isso ocorre comumente em peças finas, planas e assimétricas, diferentemente de marcas de afundamento localizadas.
- Causas:Resfriamento desequilibrado, tensão interna residual, espessura de parede irregular e empacotamento inconsistente.
- SoluçõesVocê resolve o problema de empenamento através de resfriamento equilibrado, empacotamento otimizado, transições suaves entre as paredes e posicionamento ajustado dos pontos de injeção.
- Bolor:Revisar os canais de refrigeração e redesenhar as peças para reduzir a geometria assimétrica.
- MaterialO PC/ABS de baixa retração proporciona uma contração estável, enquanto o PP, PE e os materiais com alta cristalinidade apresentam riscos de empenamento devido à retração ou à orientação das fibras.
- Dica:Realize verificações visuais em dispositivos de fixação para triagem rápida, utilizando paquímetros ou amostragem por CMM para verificar a planicidade e atender aos requisitos de tolerância rigorosa.
Encolhimento
- Aparência:A peça moldada encolhe no geral e fica menor que as dimensões do desenho após o resfriamento. Isso difere das marcas de afundamento, que são apenas depressões superficiais localizadas.
- Causas:As cadeias de polímeros se contraem e o volume diminui à medida que a massa fundida esfria, de forma semelhante à retração da massa. Resinas com alto grau de cristalinidade, paredes espessas, compactação insuficiente e alta temperatura de fusão agravam a retração.
- SoluçõesVocê controla o desvio dimensional através de uma tolerância de contração do molde predefinida, aumento da pressão de compactação e do tempo de retenção, além de uma redução moderada da temperatura de fusão.
- BolorOtimize o posicionamento dos pontos de alimentação para garantir uma alimentação consistente e equalize a espessura das paredes para minimizar a variação de contração.
- MaterialOs materiais PC/ABS e ABS oferecem baixa contração e consistência uniforme, em contraste com o PP e o PE altamente cristalinos, que apresentam alta contração e dimensões instáveis.
Imprecisão dimensional
- Aparência:As dimensões críticas saem da tolerância, alternando entre dimensões maiores e menores. Ao contrário da contração uniforme geral, esse defeito significa tamanhos de peças inconsistentes dentro do mesmo lote.
- Causas:A inconsistência dimensional surge de parâmetros de processo variáveis, compactação e temperatura instáveis, moldes desgastados, insertos soltos, variação na contração da resina entre lotes, resfriamento irregular e deformação na desmoldagem.
- Soluções:Você estabiliza as dimensões bloqueando os parâmetros de moldagem, verificando a contração do lote, equilibrando o resfriamento e padronizando a desmoldagem.
- BolorInspecione e calibre os moldes regularmente e fixe bem os insertos soltos.
- Material:ABS e PC/ABS são preferíveis devido à sua consistência na contração e baixa variação entre lotes. PP e PE altamente cristalinos apresentam contração sensível à temperatura e à pressão.
- Dica:Você reavalia o fornecedor em relação a problemas recorrentes e difíceis de resolver, relacionados a produtos fora da tolerância, e implementa ações corretivas com maior frequência de amostragem para anomalias isoladas.
Marcas de ejetor
- Aparência:Recuos, saliências ou anéis circulares se formam exatamente nas posições dos pinos extratores, seguindo o padrão dos pinos. Estes diferem das marcas de fluxo, que acompanham os caminhos do fluxo de material fundido.
- Causas:Força de ejeção excessiva, disposição inadequada dos pinos, superfícies dos pinos desgastadas e irregulares, ejeção prematura antes do resfriamento completo e rebarbas devido à folga excessiva dos pinos criam esse defeito, semelhante a pressionar um bolo macio e mal resfriado, deixando amassados.
- SoluçõesProlongar o tempo de resfriamento, distribuir os pinos extratores uniformemente para espalhar a força, reduzir a velocidade e a pressão de ejeção e aumentar a área de contato dos pinos.
- BolorPolir e nivelar as extremidades dos pinos e ajustar a folga entre o pino e o furo.
- MaterialO ABS e o PC/ABS mantêm boa rigidez após o resfriamento, enquanto o TPE macio e o PP flexível tendem a desenvolver deformações perceptíveis. marcas de alfinete.
Vazios de vácuo
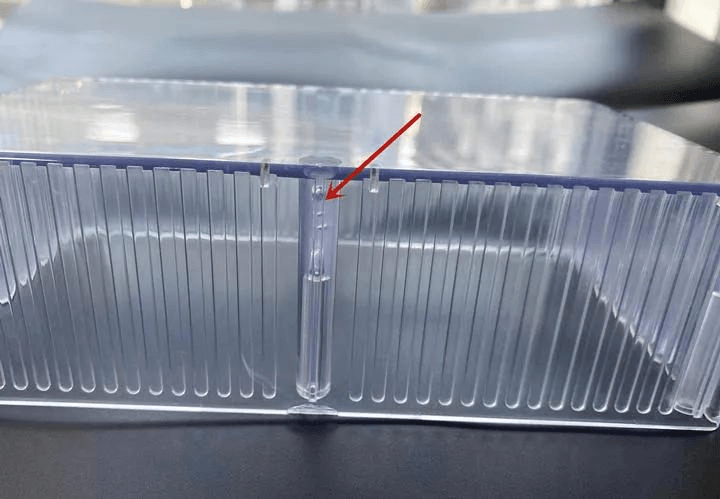
- Aparência:Os vazios de vácuo ficam escondidos dentro de seções espessas e normalmente permanecem invisíveis externamente, com cavidades de paredes lisas aparecendo quando as peças são cortadas.
- Causas:A contração interna continua sem a alimentação de novo material fundido, criando pressão negativa que puxa as cavidades de vácuo.
- SoluçõesTempo de compactação prolongado, maior pressão de compactação, pontos de injeção posicionados em seções espessas e solidificação mais lenta da camada superficial ajudam a corrigir vazios de vácuo.
- Bolor:Redesenhar peças para eliminar excesso de material e ajustar a sequência de resfriamento.
- Material:PC/ABS e ABS proporcionam encolhimento estável e menor risco de vazios em paredes espessas, enquanto PP e PE altamente cristalinos são propensos a vazios devido ao encolhimento acentuado.
Defeitos de umidade
- AparênciaListras prateadas, marcas d'água e bolhas produzem superfícies esbranquiçadas e turvas, e em casos graves desenvolvem-se vazios com redução da resistência da peça.
- CausasA umidade se transforma em vapor no barril quente, como bolhas em massa assada úmida. Secagem inadequada, armazenamento em ambiente úmido e hidrólise induzida pelo calor são os fatores que desencadeiam esse problema.
- SoluçõesSeque completamente a resina antes da moldagem, utilize desumidificadores para materiais higroscópicos, controle a temperatura do cilindro e vede a resina para evitar condensação.
- BolorMantenha os canais de alimentação secos e reduza o tempo de permanência da resina no cilindro.
- MaterialO ABS e o PC/ABS apresentam baixa absorção de umidade, enquanto o nylon e o PET são altamente higroscópicos e exigem secagem rigorosa.
- DicaA inspeção visual detecta falhas superficiais, enquanto o seccionamento ou os ensaios não destrutivos (END) são aplicados a peças críticas. Mesmo traços de umidade causam defeitos; a secagem é o fator mais importante.
Fragilidade
- AparênciaeAs peças quebram facilmente sob leve flexão, apresentando superfícies de fratura planas. Ao contrário das fissuras por tensão, a fragilidade significa que o próprio material se torna frágil.
- CausasDegradação térmica, secagem excessiva, alto teor de material reciclado, resfriamento rápido ou baixa tenacidade inerente.
- SoluçõesEstabilizar a temperatura do cilindro, limitar a remoagem, padronizar a secagem e ajustar o resfriamento.
- Bolor:Otimize os canais de refrigeração para evitar o resfriamento rápido.
- MaterialOpte por PC/ABS de alta resistência em vez de GPPS, que é inerentemente frágil.
- Dica:Teste as amostras com flexão ou impacto por queda; verificações em baixas temperaturas revelam riscos ocultos de fragilidade.
Estalos de tensão
- AparênciaFissuras finas se formam em cantos vivos, transições de paredes e zonas de montagem sob carga. São desencadeadas por tensões residuais e substâncias químicas, e não por força mecânica direta.
- Causas:Moldado por tensões residuais, concentração de tensões e agentes químicos que enfraquecem as ligações moleculares.
- SoluçõesAdicionar raios de curvatura, suavizar as transições entre as paredes, reduzir a pressão de compactação, recozer as peças e evitar produtos químicos incompatíveis.
- Bolor:Eliminar pontos de concentração de tensão acentuados na geometria da peça.
- Material:O PC/ABS de alta resistência é a melhor opção, pois o GPPS tende a rachar quando exposto a solventes.
- Dica:A inspeção visual, combinada com testes de imersão em solventes, revela rachaduras ocultas, e as amostras são validadas sob carga de montagem.
Defeitos de moldagem por injeção por ejeção e desmoldagem
Aderente
- Aparência:As peças aderem ao molde e resistem à remoção, causando arranhões, esbranquiçamento ou rasgos, e esse defeito difere das marcas de pinos extratores.
- CausasÂngulo de saída insuficiente, superfície do molde excessivamente polida, agente desmoldante inadequado, compactação excessiva, resfriamento insuficiente e temperatura inadequada do molde.
- SoluçõesAumente o ângulo de saída, ajuste a textura do molde, aplique o agente desmoldante corretamente, diminua a pressão de compactação e prolongue o tempo de resfriamento.
- BolorPolonês propenso a grudar em áreas
- MaterialABS e PC/ABS proporcionam uma desmoldagem limpa, mas o TPE de alta aderência tende a grudar.
- DicaFique atento à aderência frequente. Isso geralmente leva ao esbranquiçamento e rachaduras; ajuste o molde e o processo primeiro.
Marcas de arrasto
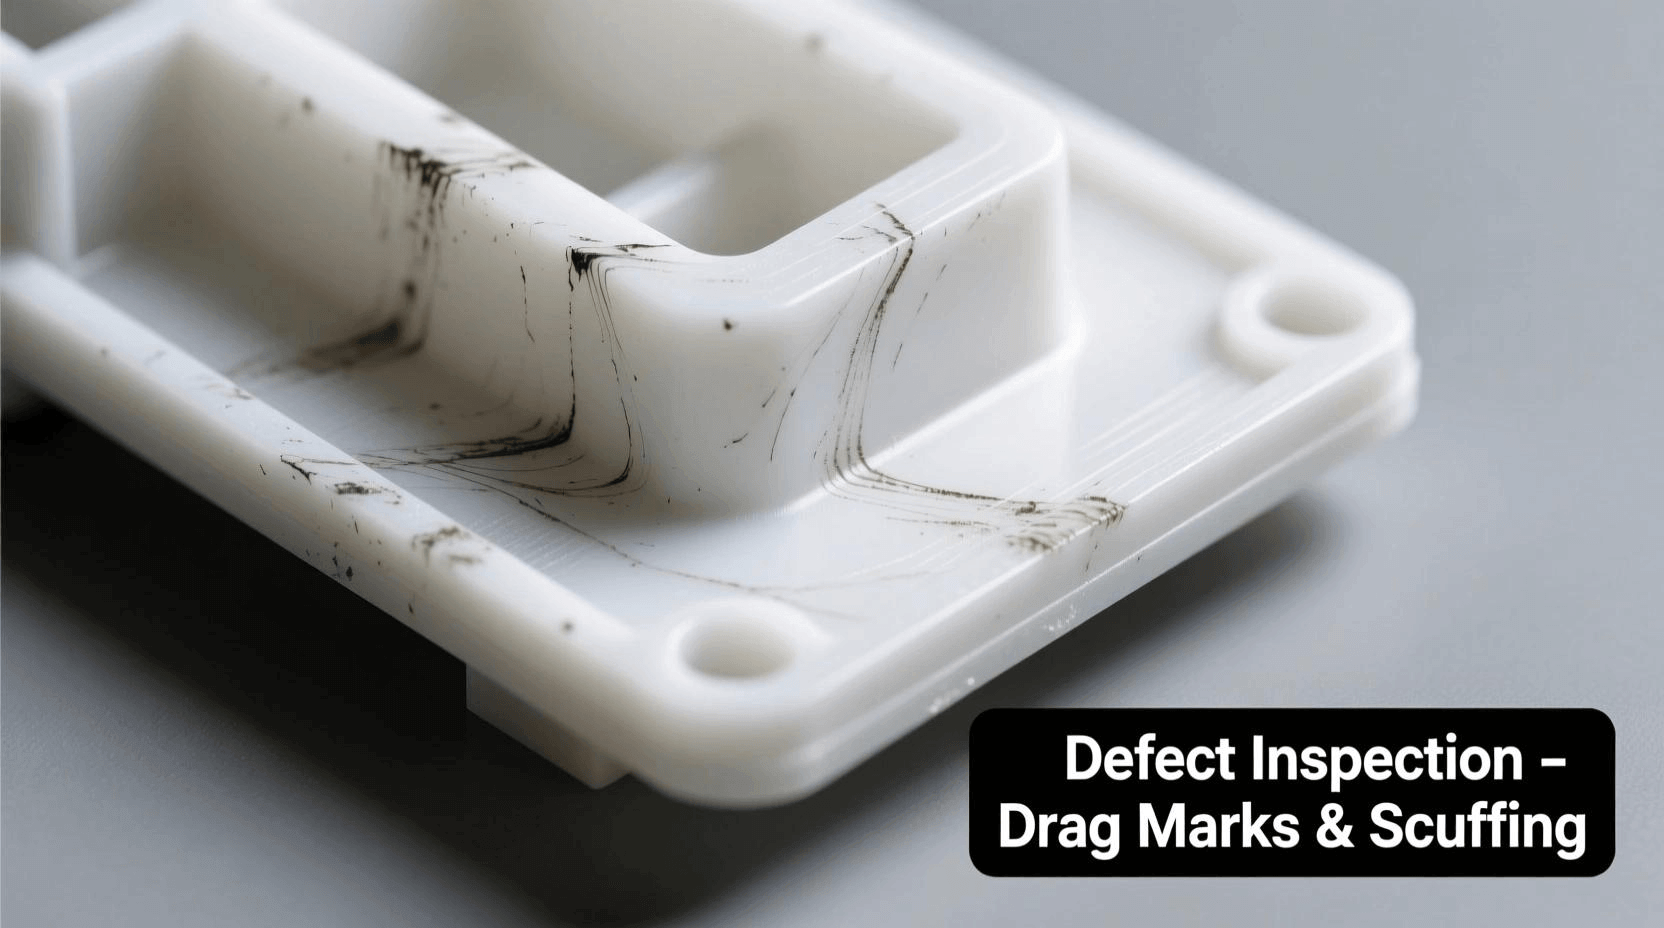
- Aparência:Arranhões lineares ou estrias esbranquiçadas se formam nas paredes laterais e em saliências durante a ejeção, frequentemente acompanhadas de aderência.
- Causas:Ângulos de inclinação pequenos, superfícies de molde ásperas, rebarbas e ejeção desequilibrada criam atrito.
- SoluçõesAdicione ângulo de saída, lustre as superfícies do molde e remova as rebarbas com velocidade de ejeção equilibrada para reduzir o arrasto.
- Bolor:Paredes laterais lisas e bordas afiadas.
- MaterialABS e PC/ABS oferecem boa resistência a arranhões. TPE macio e PP flexível tendem a esbranquiçar sob atrito.
- DicaVerifique se há estrias nas paredes laterais e nas saliências. Marcas de arrasto geralmente acompanham a aderência, portanto, priorize a otimização do ângulo de saída do molde.
Deformação do pino extrator
- AparênciaPinos extratores tortos ou inclinados deixam marcas irregulares e desalinhadas nas peças, ao contrário das marcas limpas e definidas dos pinos extratores.
- CausasPinos finos, força de ejeção excessiva, distribuição desequilibrada da carga dos pinos e ejeção antes do resfriamento completo.
- SoluçõesReduzir a velocidade e a força de ejeção, prolongar o tempo de resfriamento e distribuir a carga de ejeção uniformemente.
- BolorVocê instala pinos mais grossos e resistentes e alinha a placa ejetora para um movimento sincronizado.
- MaterialABS e PC/ABS são preferíveis devido à sua alta rigidez após o resfriamento. Evite TPE macio e PP flexível, que absorvem marcas irregulares com facilidade.
- DicaVerifique se as marcas se deslocam das posições esperadas. Deformações recorrentes exigem inspeção do conjunto do ejetor.
Tabela de Solução de Problemas de Defeitos em Moldagem por Injeção
|
Defeito |
Causa principal |
Solução recomendada |
|
Marcas de afundamento |
Espessura irregular da parede, enchimento insuficiente |
Otimize a espessura da parede e a pressão de compactação. |
|
Linhas de solda |
Fusão deficiente, baixa temperatura |
Aumentar a temperatura de fusão e otimizar a localização do ponto de injeção. |
|
Planos curtos |
Pressão de injeção insuficiente |
Ajuste a pressão de injeção e melhore a ventilação. |
|
Clarão |
Pressão de injeção excessiva, fechamento inadequado do molde. |
Verifique a força de fechamento e as condições do molde. |
|
Warpage |
Resfriamento e encolhimento desiguais |
Equilibrar o resfriamento e otimizar o design da peça |
|
Listras prateadas |
Umidade na resina plástica |
Materiais secos adequadamente |
|
Marcas de queimadura |
Ar preso e calor excessivo |
Melhore a ventilação do molde e ajuste a velocidade de injeção. |
|
Aderente |
Ângulo de inclinação insuficiente, liberação ruim |
Otimize os ângulos de inclinação e o sistema de ejeção. |
Perguntas frequentes
1 Quais são os defeitos mais comuns na moldagem por injeção?
Os defeitos mais comuns na moldagem por injeção incluem marcas de afundamento, empenamento, rebarbas, falhas na injeção, linhas de solda, marcas de queimadura, vazios e linhas de fluxo.
2 Quais são as principais causas de defeitos na moldagem por injeção?
A maioria dos defeitos na moldagem por injeção é causada por parâmetros de processamento inadequados, projeto de molde deficiente, qualidade inconsistente do material e resfriamento insuficiente. Fatores como pressão de injeção incorreta, temperatura de fusão, tempo de resfriamento e ventilação do molde podem levar a defeitos como rebarbas, marcas de afundamento, empenamento e falhas na injeção.
3 É possível corrigir defeitos na moldagem por injeção ajustando os parâmetros do processo?
Alguns defeitos de moldagem por injeção podem ser corrigidos ajustando os parâmetros do processo, enquanto outros exigem revisões do molde ou substituição do material.
4 Como os fabricantes podem reduzir os defeitos na moldagem por injeção?
Os fabricantes podem reduzir os defeitos de moldagem por injeção validando a secagem do material, otimizando a ventilação e o resfriamento do molde, estabilizando os parâmetros do processo e verificando o projeto da peça antecipadamente.
Conclusão
Caso tenha mais dúvidas sobre defeitos de moldagem por injeção, entre em contato conosco. GrandshineEstamos prontos para compartilhar orientações e apoiar seu projeto.
Postagens relacionadas
Garantia de qualidade e controle de qualidade | Definição-Diferença-Métodos-Processo
o que é a moldagem por injeção-part1
Algumas dicas ajudam você a entender as máquinas injetoras elétricas